

HPDC-suunnittelu: Käytännön opas korkeapainevalumuottien suunnitteluun
 2026.11.02
 Teollisuuden uutisia
Korkeapainevalulla on maine lähes verkon muotoisena prosessina, mikä saa sen kuulostamaan siltä, että suurin osa todellisesta työstä tapahtuisi koneen sisällä. Todellisuudessa lähes kaikki valun ominaisuudet täyttökuviosta ja huokoisuudesta tasaisuuteen ja työkalun käyttöikään lukitaan suunnitteluvaiheessa. HPDC-suunnittelussa tehdään näitä päätöksiä tietoisesti: mikä osan geometrian tulee olla, miten metalli kulkee ontelon läpi, minne lämpö menee ja kuinka työkalu avautuu, työntyy ulos ja kestää muutaman sadan tuhannen syklin.
Tässä oppaassa käydään läpi tapa, jolla lähestymme työtä Debang Moldilla, painevalumuottien rakentajalla ja OEM-valumuotilla, joka sijaitsee Ningbossa, Kiinassa ja joka on toteuttanut HPDC-projekteja vuodesta 1991. Se on kirjoitettu insinööreille ja ostajille, jotka haluavat ymmärtää, miltä hyvä painevalusuunnittelu näyttää ja miksi jotkut työkalut toimivat hiljaa vuosia, kun taas toiset taistelevat käyttäjiään vastaan.
Mitä tämä opas kattaa
- Kuinka osasuunnittelu ja meistisuunnittelu sopivat yhteen samassa projektissa
- Vaiheittainen sekvenssi osan tulostamisesta työkalun vapauttamiseen
- Geometriasäännöt seinille, syvälle, riville ja ulkonemille
- Portti-, ylivuoto- ja tuuletuspäätökset
- Jäähdytysjärjestely ja lämpötasapaino
- Seoksen valinta muokkaa työkalua, ei vain osaa
- Suunnitteluvirheitä, joita esiintyy melkein jokaisessa arvostelussa
Mitä HPDC Design oikeastaan kattaa
Ihmiset käyttävät ilmaisua HPDC design tarkoittaa kahta toisiinsa liittyvää mutta eri asiaa: itse valukappaleen suunnittelua ja sen tuottavan suulakkeen suunnittelua. Molemmilla on merkitystä, eikä kumpikaan voi olla valmis ilman toista.
Valusuunnittelu, jota usein kutsutaan osasuunnitteluksi tai valmistuksen suunnitteluksi, toimii asiakkaan tarvitseman geometrian mukaan. Tämä tarkoittaa seinäosia, jotka ovat riittävän paksuja täytettäväksi, mutta riittävän ohuita jäähtymään, vetokulmia, jotka päästävät osan vapautumaan, leikkeitä, jotka levittävät jännitystä, ja ominaisuuksia, jotka voidaan työstää ilman, että pinnan huokoisuus avautuu.
Suulakesuunnittelu muuttaa tuon geometrian laitteistoksi: jakolinjan ja onkalon asettelu, portti- ja jakojärjestelmä, ylivuoto- ja tuuletusstrategia, jäähdytyspiirit, ejektoreiden asettelu, liukumäet ja ytimet sekä toleranssit, jotka työkaluliikkeen on kestettävä. Se on myös taloudellinen harjoitus. Työkalu, jossa on kaksi onteloa, neljä luistia ja tyhjiölohko, maksaa huomattavasti enemmän kuin yksionteloinen työkalu yksinkertaisella suoralla vedolla, ja osan hinnalla on perusteltava tämä ero ohjelman elinkaaren aikana.
Useimmissa projekteissa nämä kaksi menevät päällekkäin jatkuvasti. Yhden vetoasteen muuttaminen osamallissa voi poistaa luistin muotista. Pienen pomon lisääminen voi vaatia ylimääräisen ejektoritapin. Tämä edestakaisin, aikaisin ja näytöllä tehtynä eikä myöhään ja teräksisenä, on HPDC-suunnittelun arvo itse asiassa.
Suunnittelusarja, askel askeleelta
Jokaisella projektilla on omat erityispiirteensä, mutta taustalla oleva järjestys on johdonmukainen. Kaupassamme se näyttää yleensä tältä.
- Osatulosteen toiminnallinen katsaus. Mitä komponentti tekee, mitkä pinnat ovat kriittisiä, mitkä kuormitukset, tiivistys- tai lämpövaatimukset koskevat?
- Seos- ja konevalinta. Seos säätää kaatolämpötilan, juoksevuuden ja kutistumisen; kone asettaa lukitusvoiman, lyöntikapasiteetin ja levyn koon.
- Jakoviiva ja luonnos. Jakoviiva on sijoitettu siten, että osa pysyy toisella puoliskolla, vältetään alaleikkaukset ja näkyvät todistajaviivat laskeutuvat hyväksyttävään paikkaan.
- Seinän paksuus ja siirtymät. Tasaiset seinät ja asteittaiset siirtymät tehdään ennen minkään porttityön aloittamista.
- Portin ja juoksulinjan asettelu. Portin sijainti, portin pinta-ala ja tavoitetäyttöaika lasketaan ontelon tilavuuden ja seinämän paksuuden perusteella.
- Ylivuoto- ja tuuletusrakenne. Ilman on poistuttava yhtä nopeasti kuin metallia tulee sisään, joten ylivuoto, tuuletusaukot ja tarvittaessa tyhjiöapu suunnitellaan yhdessä portin kanssa.
- Jäähdytyspiirin asettelu. Kanavat, ohjauslevyt ja kuplat sijoitetaan vetämään lämpö ensin pois paksuista osista.
- Poisto, diat ja ytimet. Ejektorien asennot, liukusuunta ja ytimen vedot määritellään vedoksilla, jotka mahdollistavat puhtaan irrottamisen.
- Simulaatio ja työkalujen tarkistus. Täyttö, jähmettyminen ja lämpökäyttäytyminen tarkistetaan, minkä jälkeen työkalupiirustus luovutetaan valmistukseen.
- Kokeilu, näytteenotto ja iterointi. Ensimmäiset laukaukset vahvistavat tai korjaavat oletukset, ja suunnittelutietue päivitetään tuotantoa varten.
Vaiheet kolmesta kahdeksaan ovat siellä, missä suurin osa tuotantokustannuksista päätetään hiljaa. Helppokäyttöinen työkalu on lähes aina työkalu, joka on määritelty huolellisesti näissä vaiheissa.
Geometriasäännöt, jotka päättävät, toimiiko työkalu hyvin
Jotkut suunnittelusäännöt ovat vanhoja, testattuja ja niitä kannattaa noudattaa, ellei siihen ole erityistä syytä. Alla olevassa taulukossa on yhteenveto ohjeista, joita saavutamme useimmiten auto- ja teollisuussovelluksissa käytettävien alumiini- ja sinkkivalujen osalta.
| Ominaisuus | Tyypillinen ohje | Miksi sillä on merkitystä |
|---|---|---|
| Minimi seinä, alumiini | 1,2-2,5 mm | Ohuet seinät täyttyvät nopeasti, mutta jäätyvät aikaisin ja voivat lyhentyä |
| Minimi seinä, sinkki | 0,6-1,5 mm | Sinkki virtaa edelleen alhaisemmassa lämpötilassa mahdollistaen hienot yksityiskohdat |
| Seinän siirtyminen | Asteittainen, kapeneva vähintään kolme kertaa muutos | Äkilliset muutokset aiheuttavat kuumia kohtia, kutistumishuokoisuutta ja vääntymistä |
| Veto, ulkopinnat | Vähintään 1-2 astetta | Vähentää poistovoimaa, hankausta ja meistin kulumista |
| Veto, sisäreiät ja syvät rivat | 2-5 astetta | Metalli kutistuu ytimiin, joten syvemmät ominaisuudet tarvitsevat enemmän vetoa |
| Sisäkulman säde | Vähintään 0,5 kertaa viereinen seinä | Parantaa metallin virtausta ja alentaa jännityspitoisuutta |
| Rivan paksuus | 0,6-0,8 kertaa nimellisseinämä | Estää uppoamisjälkiä vastakkaiselle pinnalle |
| Bossin seinämän paksuus | Noin 0,75 kertaa pääseinä | Eristetyt paksut osat jäähtyvät viimeiseksi ja vetävät huokoisuutta |
| Koneistusvarasto | 0,3-0,8 mm pintaa kohden | Ylimääräiset varastot maksavat kiertoaikaa ja voivat paljastaa pinnan alla olevia aukkoja |
Pyöristetyt kulmat ovat tärkeämpiä kuin monet suunnittelijat odottavat. Terävät sisäkulmat ovat jännityksen nostajia valmiissa kappaleessa ja lämpöloukkuja muotissa, kun taas noin puolet seinämän paksuudesta riittää yleensä saamaan molemmat käyttäytymään.
Portti, ylivuoto ja tuuletus
Avainnusjärjestelmä on se osa HPDC-suunnittelua, joka saa eniten huomiota vian ilmaantumisen jälkeen, minkä vuoksi se kannattaa korjata heti ensimmäisellä kerralla. Tavoite on suoraviivainen: täytä onkalo nopeasti ja sujuvasti, pidä metallietuosa liikkumassa yhteen suuntaan ja anna viimeisen saapuvan metallin lopettaa matkansa ylivuodossa eikä rakenteellisen seinän sisällä.
Käytännössä se tarkoittaa sitä, että portin pinta-ala valitaan aiotun täyttöajan ja ontelon tilavuuden mukaan, tavoitellaan portin nopeutta, joka sumuttaa metallia räjäyttämättä ontelon seinämää ja ohjaa virtausta paksuista osista ohuisiin päinvastoin. Kun osassa on useita paksuja solmuja, tarvitaan usein yksittäisiä portteja ja ylivuotoja, jotta jokaisella solmulla on oma metallinsyöttö ja oma polku ilman poistumista varten.
Tuuletus ansaitsee yhtä paljon huomiota. Onteloon jäänyt ilma aiheuttaa huokoisuutta, rakkuloita ja epätäydellistä täyttöä, ja ilma, joka ei pääse poistumaan tuuletusaukkojen kautta, poistetaan usein tyhjiöavusteella. Hyvin tuuletettu työkalu toimii myös pienemmällä ruiskutuspaineella, mikä pidentää muotin käyttöikää. Osien, joilla on tiukat sisäiset jäykkyysvaatimukset, tyhjiö yhdistettynä tasapainoiseen ylivuotoasetelmaan ylittää yleensä paksumman portin sellaisenaan.
Lämpötasapaino ja jäähdytysasettelu
Jäähdytys on syklin hitain osa ja yksi vahvimmista vaikutuksista kuomun elämään. Jos työkalu jäähtyy epätasaisesti, yksi ontelon alue pysyy kuumana, osa vääntyy sitä puolta kohti, ja käyttäjät kompensoivat ylimääräisellä muotisuihkeella, joka vetää lämpötasapainon entistä enemmän pois linjasta.
Hyvä jäähdytysasettelu alkaa osasta. Lämmönsyöttö seuraa osan paksuutta, joten paksuimmat solmut tarvitsevat eniten jäähdytystä ja ne tarvitsevat sitä lähinnä onkaloa. Kanavat sijoitetaan tavallisesti noin kahden tai kolmen kanavan halkaisijan etäisyydelle ontelon pinnasta, ja ne kulkevat ontelon pinnan suuntaisesti eikä sen poikki. Syvät ytimet ja ohuet tapit jäähdytetään ohjauslevyillä tai kuplittimilla ja objektilasit jäähdytetään erikseen, jotta ne eivät tartu kiinni.
Sinkkiseokset noin 390 °C
Alumiiniseokset noin 600 °C
Magnesiumlejeeringit noin 630 °C
Yllä oleva kaavio vertaa tyypillisiä kaatolämpötiloja kolmen metalliseosperheen välillä. Mitä korkeampi lämpötila, sitä enemmän lämpörasitusta muottiteräs absorboi jokaisessa syklissä, mikä on yksi syy siihen, että sinkkityökalut kestävät usein pidempään kuin vastaavan monimutkaiset alumiinityökalut.
Lämpöväsymys, ei kuluminen, on se, mikä yleensä päättää kuoleen elämän. Halkeamat alkavat terävistä sisäkulmista ja jäähdytyskanavien reunoista ja kasvavat sitten, kunnes ne näkyvät valupinnalla. Tasaiset säteet, järkevä kanavaväli ja johdonmukainen esilämmitys viivyttävät tätä hetkeä.
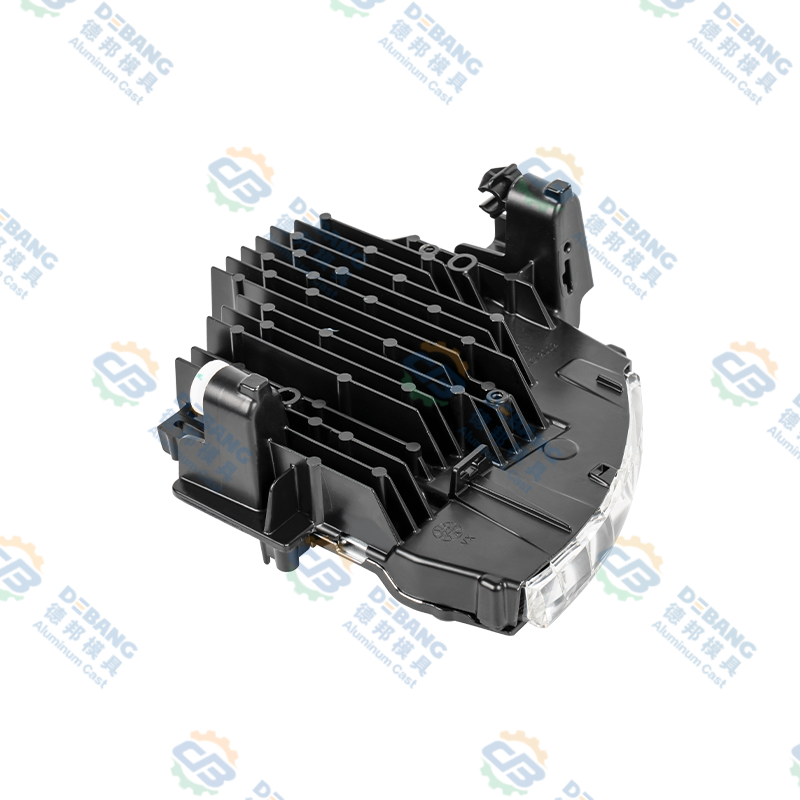
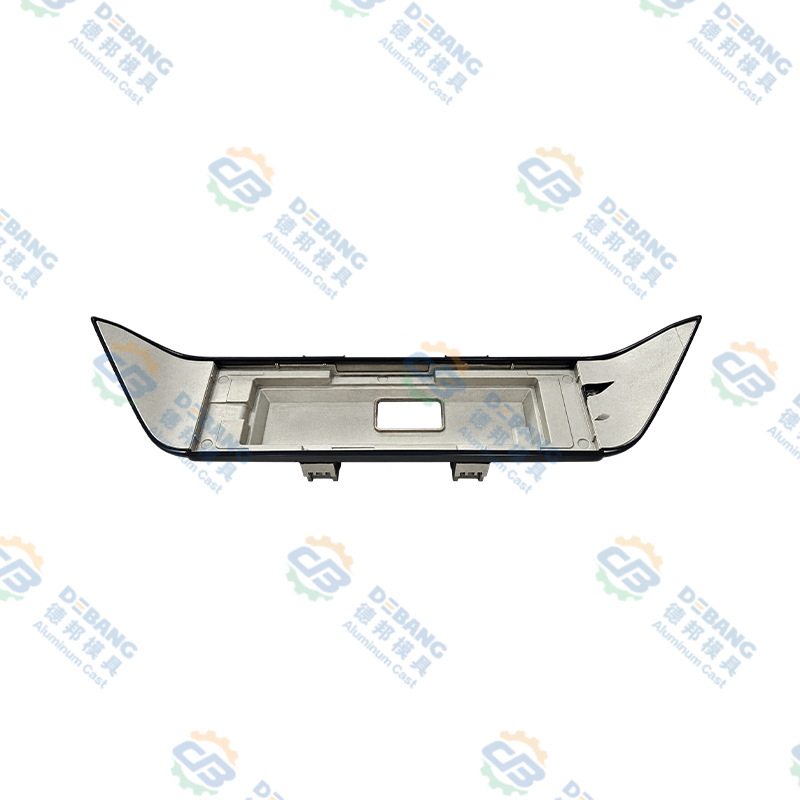
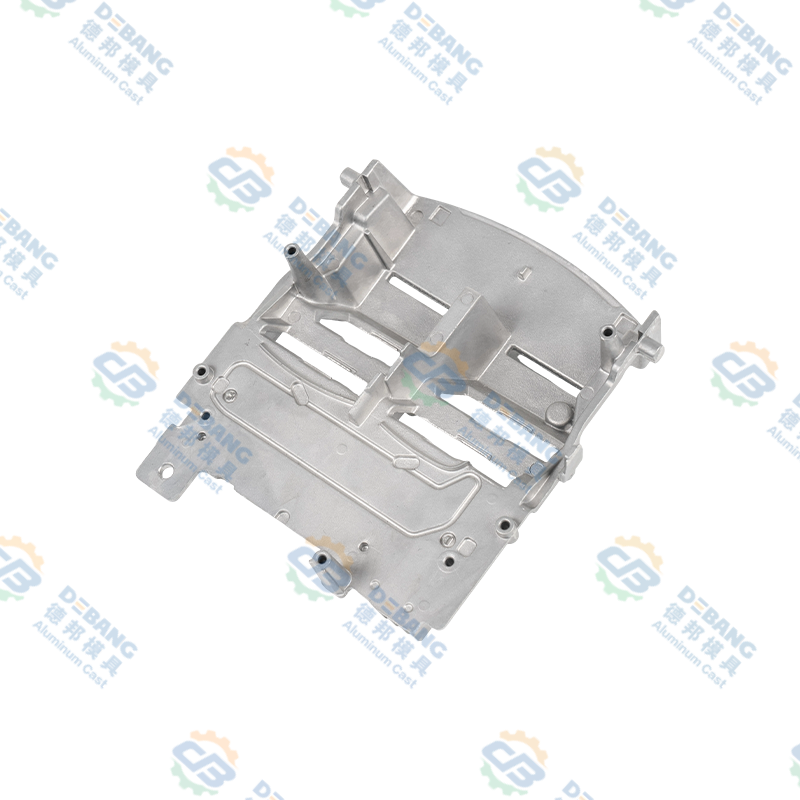 Alumiininen painevalettu autojen valaistuksen jäähdytyselementti Alumiininen painevalettu autovalaistuksen jäähdytyselementti, jossa on tiheät rivat, tuuletuskanavat ja rivat LED-lämmönhallintaan ja vakaaseen lämmönpoistoon. Näytä tuote →
Kuinka metalliseoksen valinta muuttaa työkalua
Seos valitaan osalle, mutta se muuttaa myös työkalua. Alumiini, sinkki ja magnesium istuvat hyvin eri paikoissa kaatolämpötilan, juoksevuuden, seinämäkyvyn ja muotin kulumisen suhteen, ja yhdessä perheessä kauniisti toimiva muotoilu voi olla epätaloudellista toisessa.
| Seosperhe | Kaatolämpötila | Seinävalikoima | Työkalujen vaikutukset |
|---|---|---|---|
| Alumiini (ADC12, A380, A360) | 580 - 620 °C | 1,2-4 mm | Suuri lämpökuorma, H13 työkaluteräs, vahva jäähdytys, hyvä painolujuus |
| Sinkki (Zamak 3, Zamak 5) | 385 - 420 °C | 0,6-3 mm | Pidempi muotin käyttöikä, erinomaiset yksityiskohdat ja ohuet seinät, sopii pinnoitetuille osille |
| Magnesium (AZ91D, AM60) | 600 - 650 °C | 1,0-3 mm | Huolellinen sulamissuojaus ja portti, pienin tiheys, tiukka prosessinhallinta |
Alumiini on oletusarvo rakenne- ja lämpöosissa, kuten koteloissa, jäähdytyselementeissä, kannattimissa ja voimansiirron komponenteissa. tekninen opas alumiinipainevalettuihin komponentteihin menee syvemmälle siihen, missä perhe pärjää parhaiten. Sinkki valitaan usein pieniin, tarkkoihin tai koristeellisiin osiin, joissa ohuet seinät ja pintakäsittely ovat painoa tärkeämpiä. Magnesium on kevyin vaihtoehto, ja se on yleensä varattu painoherkille koteloille, joissa sulatteen käsittelyä ja porttia on valvottu tiukemmin.
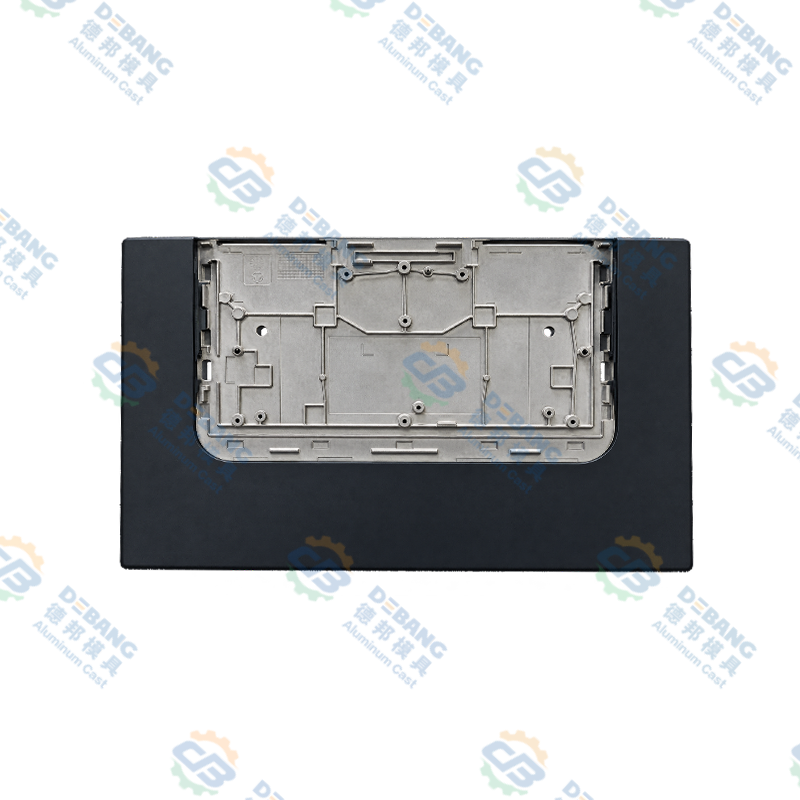
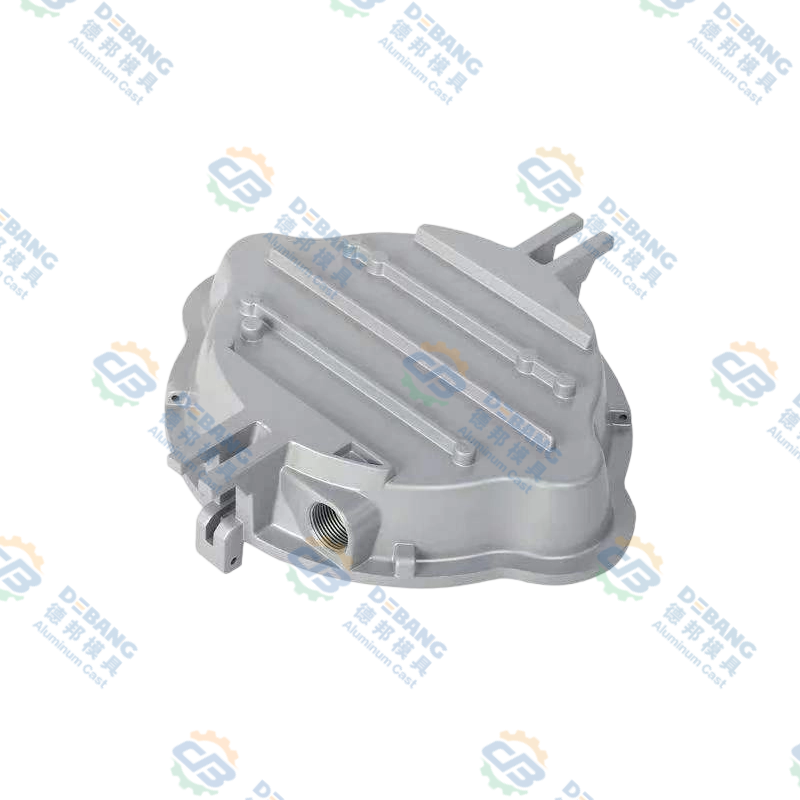
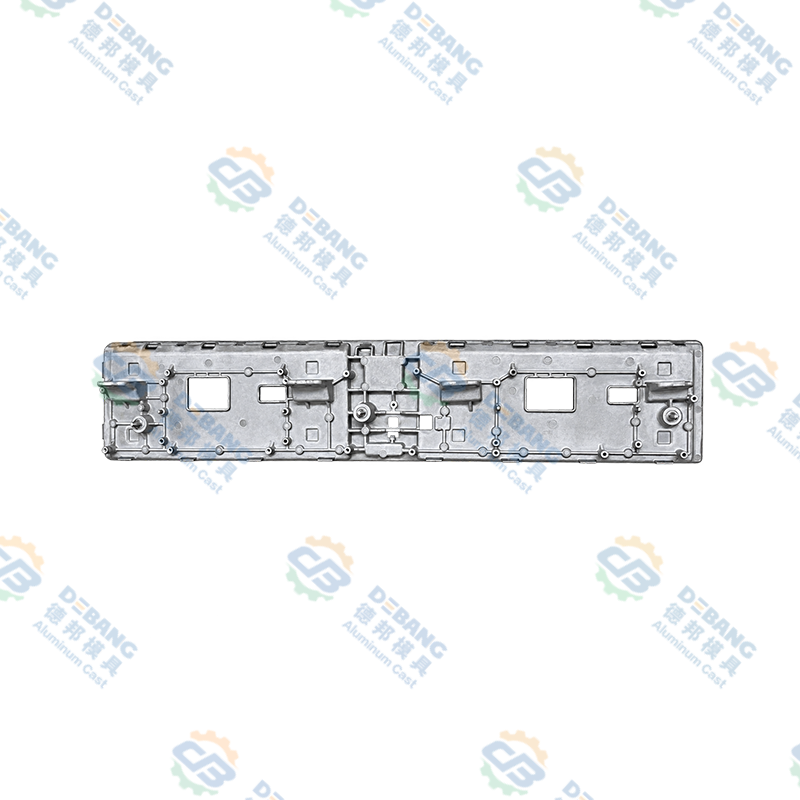
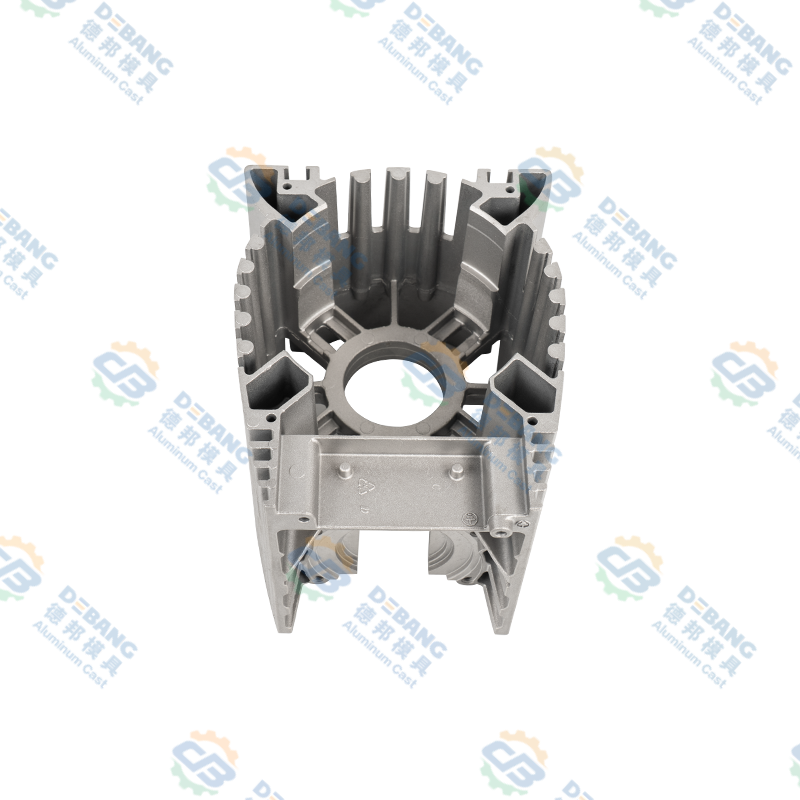 Alumiininen painevalettu moottori ja säätimen kotelo Integroitu alumiininen painevalettu moottori- tai ohjainkotelo, jossa on lämpöä hajottavat rivat, kiinnityskohdat ja jäykkyys komponenttien suojaamiseksi tärinältä. Näytä tuote →
Poisto, liukukkeet ja ytimen vedot
Poistosuunnittelu on lumoamaton ja ratkaiseva. Ejektoritapit sijoitetaan valun jäykkyyskohtaan, kulmiin ja ripoja pitkin, ja ne on mitoitettu niin, että paikallinen paine pysyy riittävän alhaisena, jotta se ei jätä kosmeettista pintaa. Ejektorilevy on tasapainotettu siten, että osa lähtee ytimestä suoraan sen sijaan, että se kallistuisi ja vetäisi toiselta puolelta.
Diat ja ytimet lisäävät mahdollisuuksia ja kustannuksia samanaikaisesti. Jokainen luisti tarvitsee oman vetonsa, oman jäähdytyksen ja omat kulutuspinnat, ja jokainen ydin tarvitsee tarpeeksi kartiomaista, jotta kutistuva valu vapauttaa sen puhtaasti. Hydraulisia luistia käytetään paikoissa, joissa liike on pitkä tai kun luistin on liikuttava muotin aukosta riippumatta, kun taas mekaaniset luistit ovat halvempia ja erittäin luotettavia, kun liike on yksinkertainen.
Simulointi ja todentaminen ennen teräksen leikkaamista
Simulointi on nykyään vakiokäytäntö, ennen kuin terästä leikataan ohutseinäisistä, geometrisesti monimutkaisista tai turvallisuuteen liittyvistä osista. Täyttösimulaatio näyttää, hajoaako metallirintama, kohtaavatko kaksi rintamaa kylmässä hitsauksessa ja mihin ilma todennäköisesti jää loukkuun. Kiinteytys ja lämpöanalyysi paljastavat kuumia kohtia ja ennustavat missä kutistumishuokoisuus ilmaantuu. Vääntymisanalyysi arvioi kuinka paljon osa vääntyy irrotuksen ja jäähdytyksen jälkeen.
Tulos ei ole täydellinen ennuste, mutta se on erittäin hyödyllinen suodatin. On paljon halvempaa lisätä ylivuoto tai portin sijoittaminen uudelleen simulaatioon kuin hitsaa ja työstää uudelleen stanssaus. Kun simulaatio ja kokemus ovat eri mieltä, meillä on taipumus luottaa kokemukseen portin sijainnista ja simulaatiosta lämpötasapainosta, ja sitten varmistamme molemmat kokeilussa.
Yleisimmät HPDC-suunnitteluvirheet, joita etsimme ensin
Riittävän suunnittelutarkistuksen jälkeen samat ongelmat ilmaantuvat uudelleen. Nämä ovat ne, jotka tarkistamme ennen mitään muuta.
- Epätasaiset seinäosat, erityisesti paksu solmu, joka istuu ohuen seinän vieressä
- Ei vetoa syvissä rivoissa tai sisärei'issä, tai veto on kohdistettu väärään suuntaan
- Portti, joka on sijoitettu näkyvälle kosmeettiselle pinnalle tai suunnattu suoraan ohueen seinään
- Jäähdytys suunniteltu vain kannen puolikkaalle, jättäen ejektorin puolikkaan käymään kuumana
- Terävät sisäkulmat sekä valussa että suukappaleessa
- Epärealistiset heittotoleranssit, erityisesti tasaisuus ja koaksiaalisuus
- Ylimääräinen työstömassa, joka lisää kustannuksia ja paljastaa huokoisuuden
- Ejektoritapit asetetaan tiivistepinnalle tai maalattavalle pinnalle
- Työkalujen suunnittelu on valmis ilman koesuunnitelmaa tai määriteltyä reittiä revisioille
Kuinka lähestymme HPDC-suunnittelua Debang Moldissa
Olemme rakentaneet painevalutyökaluja Ningbossa vuodesta 1991, eikä työskentelytapa ole juurikaan muuttunut tuona aikana: ymmärrä toiminto, suunnittele työkalu metallin ympärille ja pidä sama tiimi vastuussa ensimmäisestä piirtämisestä tuotantoosaan.
Tällä jatkuvuudella on merkitystä, koska suunnittelu ja valmistus sijaitsevat samassa rakennuksessa. Muotin suunnittelu ja valmistus, painevalu, toissijaiset toiminnot, tarkkuustyöstö, pintakäsittely ja loppukokoonpano toimivat yhtenä ketjuna eikä erillisinä toimittajina, mikä lyhentää suunnittelupäätöksen ja sen seurauksen välistä silmukkaa. Meidän laadunvalvonta prosessi toimii työkaluprojektin rinnalla eikä sen jälkeen, ja ensimmäisten näytteiden mittaraportit ja prosessitietueet säilytetään ohjelman eliniän ajan.
Valmistamamme osat seuraavat useimmiten autoteollisuuden toimitusketjua: valaistus- ja lämmönhallintakomponentit, pyyhinjärjestelmän osat, jäähdytysjärjestelmän osat, kytkinkomponentit ja koriosat, alumiinia, sinkkiä ja magnesiumia. Jokainen näistä luokista tuo omat suunnittelutottumukset. Valaistuksen jäähdytyselementti, jossa on pitkät ohuet rivat, käyttäytyy hyvin eri tavalla kuin pyyhkimen moottorin kotelo, jossa on kaksi koaksiaalilaakerireikää, ja työkalujen on heijastettava tätä eroa ensimmäiseen luonnokseen verrattuna.
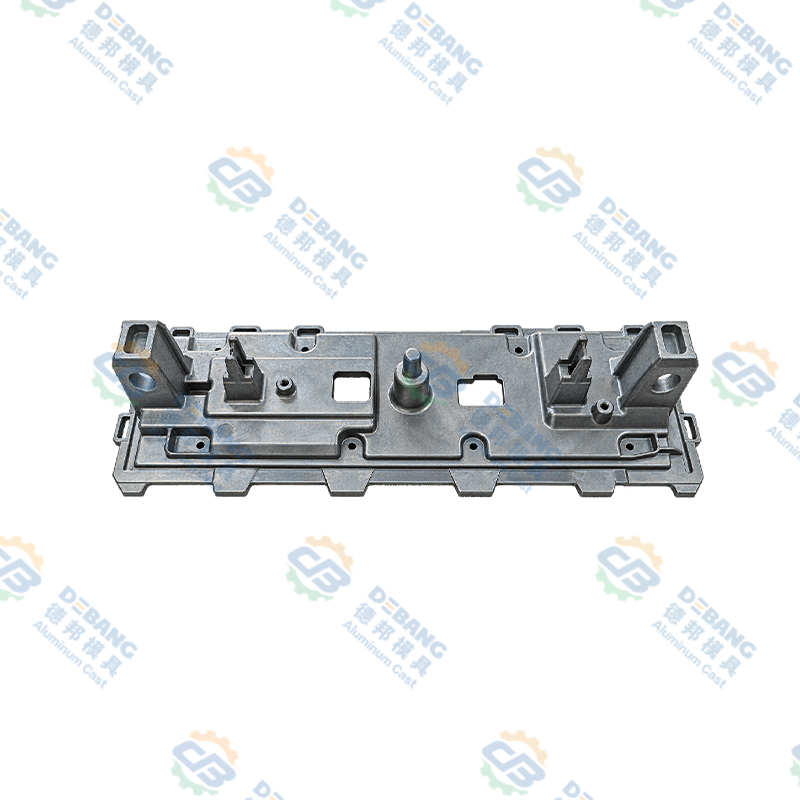
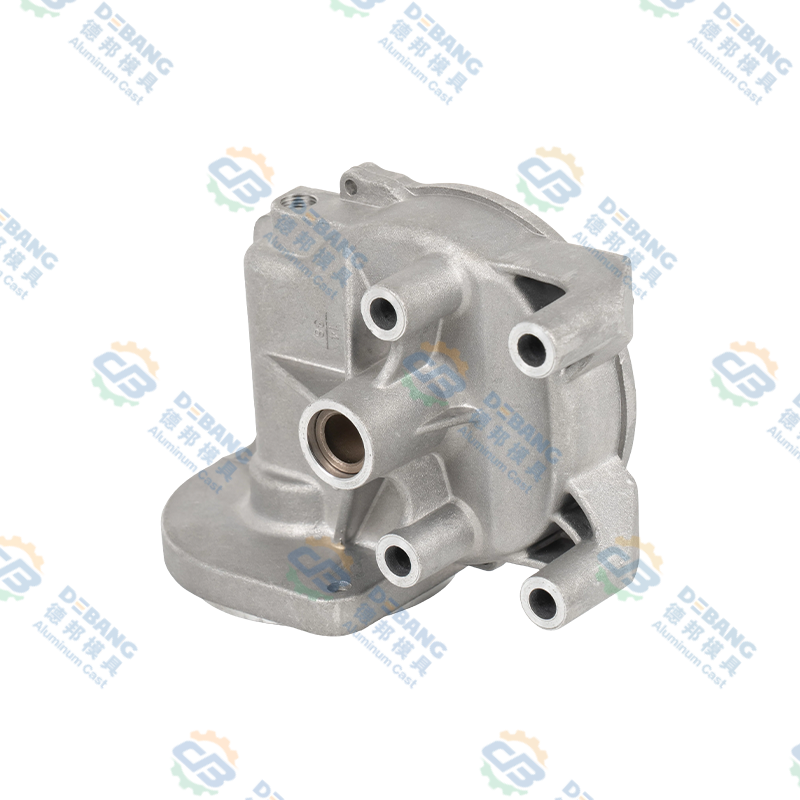 Alumiininen painevalettu auton pyyhkimen moottorikotelo Tarkka alumiininen painevalettu pyyhkimen moottorikotelo tasaisilla seinämillä, tiukat toleranssit, korroosionkestävyys ja lämmönpoisto autojen pyyhinjärjestelmiin. Näytä tuote →
Usein kysyttyjä kysymyksiä HPDC-suunnittelusta
Mikä on HPDC-suunnittelu?
HPDC-suunnittelu kattaa kaksi toisiinsa liittyvää asiaa: itse valun suunnittelu, mukaan lukien seinät, syväys, säteet ja toleranssit, ja sen tuottavan muotin suunnittelun, mukaan lukien jakolinja, portti, ylivuoto, jäähdytys, irrotus ja liukumäki. Nämä kaksi on kehitetty yhdessä, koska suurimmalla osalla geometriapäätöksistä on suora vaikutus työkaluihin.
Mikä on pienin seinämän paksuus korkeapainevalussa?
Alumiinille käytännön minimit ovat yleensä noin 1,2 mm, ja useimmat tuotantoosat ovat 1,5 mm ja 3 mm välillä. Sinkki voi ohentua, noin 0,6 mm:iin pienissä osissa, koska se virtaa pidemmälle alemmassa lämpötilassa. Näiden alueiden alittaminen on mahdollista, mutta se kaventaa prosessiikkunaa ja lisää romuriskiä.
Kuinka paljon vetoa HPDC-osa tarvitsee?
Yksi tai kaksi astetta on normaalia ulkoseinille. Sydänreiät, syvät rivat ja kaikki ominaisuudet, joihin valu kutistuu, tarvitsevat enemmän, tyypillisesti kahdesta viiteen astetta riippuen syvyydestä ja pinnan viimeistelyvaatimuksista.
Kuinka kauan stanssauksen suunnittelu kestää?
Selkeän yksionteloisen auton osan suunnitteluvaihe kestää yleensä kahdesta neljään viikkoa, mukaan lukien simulaatio- ja asiakasarviointikierrokset. Monimutkaiset moniliukutyökalut, joissa on tiukat tiivisteet tai optiset vaatimukset, vievät kauemmin, osittain siksi, että tarvitaan enemmän simulaatioita ennen piirustuksen julkaisemista.
Voidaanko painevalukappaleita lämpökäsitellä?
Alumiiniset painevalut eivät yleensä ole liuoskäsitelty korkeassa lämpötilassa, koska sisään jäänyt kaasu laajentaa ja rakkuloita pintaa. Alemman lämpötilan jännityksenpoisto- ja stabilointikäsittelyt ovat yleisiä, ja tyhjiöavusteinen valu parantaa sisäistä jäykkyyttä, jota lämpökäsittely ei pysty korjaamaan jälkikäteen.
Milloin simulointi on hintansa arvoinen?
Simulointi maksaa itsensä takaisin, kun osa on ohutseinämäinen, siinä on useita paksuja solmuja, sillä on tiukat vuoto- tai väsymisvaatimukset tai kun työkalu on niin kallis, että toinen iteraatio tekisi pahaa. Yksinkertaisille paksuseinäisille osille, joissa on runsaasti vetoa, huolellinen suunnittelun tarkistus voi riittää.
Tarjoatko sekä muotin että valukappaleet?
Kyllä. Suunnittelemme ja rakennamme työkalun, suoritamme ensimmäiset näytteet ja toimitamme sitten tuotantovalut toissijaisen koneistuksen, pintakäsittelyn ja kokoonpanon tarpeen mukaan, joten sama tiimi vastaa valmiista komponentista.
HPDC-suunnittelu on aikaisin tehtyjen pienten päätösten kurinalaisuutta: vetoaste täällä, yksi ylivuoto siellä, jäähdytyslinja siirtyi kymmenen millimetriä lähemmäs onteloa. Mikään niistä ei näytä dramaattiselta piirustuksessa, mutta yhdessä he päättävät, käykö työkalu hiljaa vuosia vai käyttääkö se käyttöikänsä huoltopaikassa. Jos olet vielä siinä vaiheessa, että osatulostus on avoin muutokselle, se on paras hetki tuoda työkalujen rakentaja keskusteluun, ja se on keskustelu, jota käymme useimmiten asiakkaiden kanssa.
Viimeisimmät uutiset
Lisätietoja teollisuusuutisista
-
16
Nov
 Magnesium vs alumiini painevalu: Käytännön opas suunnitteluryhmilleKysy kymmeneltä insinööriltä, mikä erottaa magnesiumin alumiinista, niin saat yleensä kymmenen muunnelmaa samoista kolmesta sanasta: paino, hinta, korroosio. Kaikilla kolmella on merkitystä, mut...
-
19
Oct
Autoteollisuuden painevalualumiini: Käytännön opas metalliseoksiin, osiin ja laatuunAlumiininen painevalu on yksi nykyajan autojen hiljaisista työhevosista. Kun katsot ajovalon taakse tai konepellin alle, löydät valetut alumiiniosat suorittamassa epähohtoa, mutta välttämätöntä ... -
14
Jul
Kattava opas painevalettuihin osiin: prosessit, materiaalit ja sovelluksetPainevaluosat ovat metalliosia, jotka valmistetaan pakottamalla sulaa metallia, tyypillisesti alumiinia, sinkkiä tai magnesiumia uudelleen käytettävään teräsmuottiin korkeassa paineessa. Tät... -
12
Oct
Cast vs Mold: Mikä on todellinen ero? Die Casterin yksinkertainen englanninkielinen opasUseimmat ihmiset kohtaavat nämä kaksi sanaa kauan ennen kuin he astuivat jalkaan tehtaalle. Halkaiset kiven, löydät täydellisen kuoren muotoisen onton, ja joku sanoo "se on muotti". Sitten löydä...
Olitpa ostaja tai kehityskumppani, olemme sitoutuneet tarjoamaan sinulle luotettavan ratkaisun.
TUOTELINKIT
mobiili
Asiakaspalvelu
PIKALINKIT
PYYDÄ LAINAUS
OTA YHTEYTTÄ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Debang Intelligent Technology Co., Ltd. Kaikki oikeudet pidätetään.
 OEM/ODM painevaluvalmistajat