

Moottorin valu: materiaalit, prosessit ja painevalu selitetty OEM-valmistajille
 2026.10.26
 Teollisuuden uutisia
Kysy kymmeneltä ihmiseltä, mitä moottorin valu tarkoittaa, niin saat kymmenen erilaista kuvaa. Yksi näkee sulan raudan kauhan kaatuvan hiekkamuottiin. Toisessa kuvassa robottivarsi suihkuttaa irrotusainetta kiillotettuun terässuulakkeeseen. Kolmannes ajattelee vain valmista moottorilohkoa, joka istuu lavalla, koneistettuna ja valmiina kokoonpanolinjalle.
Kaikki kolme kuvaa ovat oikeita, koska moottorin heittäminen on sekä yksittäinen toimenpide että pitkä päätösketju. Mikä prosessi? Mikä metalliseos? Kuinka paksua seinien tulee olla? Kuinka paljon koneistusrahaa jätät? Kuka omistaa työkalut ja kuka on vastuussa, kun erä tulee takaisin huokoisena tiivistepinnan alla? Vastaa näihin kysymyksiin hyvin, niin saat kevyen, jäykän, vuotamattoman osan, joka koneistuu siististi ja kestää vuosikymmenen lämpösyklejä. Vastaa niihin huonosti ja vietät seuraavat kuusi kuukautta jahtaamalla romuhintaa.
Tämä opas on kirjoitettu insinööreille, ostajille ja tuotepäälliköille, jotka haluavat käytännön näkemyksen aiheesta oppikirjan sijaan. Valmistamme painevalutyökaluja ja valmistamme alumiini- ja sinkkivaluja Ningbossa, Kiinassa, ja olemme tehneet sitä vuodesta 1991 lähtien, joten alla olevat muistiinpanot tulevat niin myymälästä kuin kirjastosta.
Mitä moottorin valu todella tarkoittaa
Valu on muotoiluprosessi. Sula metalli kaadetaan tai ruiskutetaan onteloon, jonka muoto on haluamasi osan negatiivinen. Kun metalli jäätyy, sinulle jää lähes verkkomuoto: lähellä lopullista kokoa, mutta ei lopullista. Työstö poistaa sitten ohuen kerroksen pinnoilta, jotka tarvitsevat tiukkoja toleransseja, hienon viimeistelyn tai luotettavan tiivistyspinnan.
Mikset yksinkertaisesti leikkaa koko osaa kiinteästä aihiosta? Koska moottori on täynnä geometriaa, johon yksikään jyrsin ei pääse käsiksi. Jäähdytysnestevaipat kietoutuvat sylinterien ympärille, öljygalleriat kiemurtelevat lohkon läpi, ja kannen sisäpuolella on rivat, joihin työkalu ei pääse. Casting tuottaa nämä ominaisuudet yhdellä kertaa käyttämällä metallia, joka on jo lähellä lopullista metallurgista kuntoaan. Se myös kuluttaa paljon vähemmän materiaalia ja skaalautuu sellaisiin määriin, joita koneistus ei koskaan pystyisi.
Yleisesti ottaen on olemassa kaksi casting-perhettä. Kuluvassa muottiprosesseissa muotti tuhoutuu osan vapauttamiseksi, ja hiekkavalu, hävikkivaahto ja sijoitusvalu toimivat tällä tavalla. Kestomuottiprosesseissa käytetään yhä uudelleen samaa teräs- tai grafiittityökalua, ja tähän ryhmään kuuluvat korkeapaine-, matalapaine- ja painovoimapuristusvalu.
Yksi selvennys säästää paljon hämmennystä kokouksissa. Moottorin valu suppeassa merkityksessä tarkoittaa lohkon, sylinterinkannen ja itse moottorin päärakenneosien valua. Toimitusketjussa ilmaus kattaa myös moottoria ympäröivät valukappaleet: ajoituskannet, moottorin kotelot, öljypohjat, vaihteistoaltaat, kannattimet, jäähdytyslevyt ja kytkinkotelot. Molemmat merkitykset ovat tärkeitä, ja molemmat hankitaan yleensä samalta toimittajalta.
Nyrkkisääntö: suuri, ontto kappale, jota valmistetaan kymmenissä tuhansissa, on tavallisesti hiekkavalettu tai matalapainepainevalettu. Pieni, ohutseinämäinen osa, jota valmistetaan satojatuhansia kappaleita, on lähes aina korkeapainevalettu.
Moottorikomponenttien pääprosessit
Useimmat moottorivalut tulevat kuudelta reitiltä. Ne eroavat työkalujen hinnasta, kiertoajasta, saavutettavasta seinämänpaksuudesta, pintakäsittelystä ja metallin sisäisestä lujuudesta. Niiden välillä valinnassa on kyse osan sovittamisesta volyymiin, ei suosikkien valitsemiseen.
| Prosessi | Tyypillisiä moottorin osia | Yleiset seokset | Työkalujen hinta | Paras istuvuus |
|---|---|---|---|---|
| Hiekkavalu | Lohkot, sylinterikannet, pakosarjat | Harmaa rauta, pallografiittivalurauta, alumiini | Matalasta keskikokoiseen | Suuret osat, pieni tai keskimääräinen tilavuus |
| Korkeapaineinen painevalu | Moottorin kotelot, kannet, öljypohjat, kannattimet, jäähdytyslevyt | Alumiini ADC12 ja A380, sinkki, magnesium | Korkea | Korkea volume, thin walls, tight tolerances |
| Matalan paineen painevalu | Sylinterinkannet, rakennekotelot | Alumiini A356 | Keskitasoista korkeaan | Tiheämmät valukappaleet, kohtalainen tilavuus |
| Painovoiman painevalu | Männät, pumppupesät, kannet | Alumiini ja hypereutektiset seokset | Keskikokoinen | Tiheät osat, kohtalainen tilavuus |
| Menetetty vaahtovalu | Monimutkaiset lohkot sisäisillä käytävillä | Alumiini, rauta | Keskikokoinen | Monimutkainen geometria, keskimääräinen tilavuus |
| Sijoitusvalu | Turbokomponentit, pienet tarkkuusosat | Ruostumaton teräs, superseokset | Korkea | Tarkkuus ja korkean lämpötilan metalliseokset |
Aloita osasta, älä prosessista. Muottivalu ei pysty taloudellisesti täyttämään 40 kiloa painavaa lohkoa, eikä hiekkavalimo kestä nykyaikaisen kansisuunnittelun vaatimaa seinämänpaksuutta. Rehellinen vastaus siihen, mikä prosessi on paras, riippuu yleensä kolmesta numerosta: vuotuisesta tilavuudesta, seinämän paksuuden enimmäiserosta ja tiukimmasta toleranssista, joka todella vaikuttaa toimintaan.
On myös syytä muistaa, että prosessin valinta on lukittu varhain. Kun suulake on olemassa, seoksen tai seinämän paksuuden vaihtaminen tarkoittaa uuden teräksen leikkaamista. Siksi suunnittelun tarkastelu on tärkeämpää kuin melkein mikään muu tällä alalla.
Seoksen valinta: rauta, alumiini, magnesium ja sinkki
Seos ratkaisee usein enemmän valmiista osasta kuin prosessi. Se määrittää painon, lämpölaajenemisen, korroosiokäyttäytymisen ja koneistuskustannukset. Moottorityössä hallitsee neljä perhettä.
| Seosperhe | Tyypillinen moottorin käyttö | Miksi se on valittu | Mitä katsoa |
|---|---|---|---|
| Harmaa valurauta | Moottorilohkot, sylinteriputket | Erinomainen vaimennus, kulutuskestävyys, alhaiset kustannukset | Raskas, rajoitettu ohutseinämäisyys |
| Pallorauta | Kampiakselit, osa lohkot, kiinnikkeet | Korkeaer strength and ductility | Lisää kutistumista, vaatii huolellista ruokintaa |
| Alumiini A356 and A360 | Sylinterinkannet, rakennekotelot | Hyvä valutettavuus ja lämpökäsiteltävissä oleva | Tarvitsee lisäyksiä tai vuorauksia kulutuspinnoille |
| Alumiini ADC12 ja A380 | Moottorin kotelot, kannet, kattilat, jäähdytyslevyt | Sujuu hyvin suulakkeissa, ohuet seinät, hyvä viimeistely | Huokoisuuden hallinta on kriittistä |
| Magnesium AZ91 ja AM60 | Kannet, kiinnikkeet, kevyet kotelot | Erittäin kevyt, hyvä vaimennus | Korroosiosuojaus ja sulatteiden käsittely |
| Sinkki ZAMAK 3 ja 5 | Pienet kiinnikkeet, anturikotelot, pyyhkimen osat | Mittojen vakaus, erinomaiset ohuet seinät | Painorajoitukset, ei sovellu kuumille alueille |
Alumiini on ottanut haltuunsa useimmat uudet moottorin ja voimansiirron kotelot, koska se poistaa painon juuri siitä kohdasta, jossa paino satuttaa eniten. Rauta voittaa edelleen siellä, missä jäykkyys, vaimennus ja kilohinta ovat tärkeämpiä kuin massa. Sinkki on erikoismateriaali: se valuu kauniisti, pitää erittäin ohuet seinät ja koneistaa nopeasti, mutta se on raskasta ja menettää lujuutta korkeissa lämpötiloissa.
Käytännön opetus on, että sama osa esiintyy usein kahdessa seoksessa. Esimerkiksi valaistuksen jäähdytyselementti voidaan valmistaa alumiinista korkean suorituskyvyn ajoneuvoon ja sinkistä kompaktiin ajoneuvoon, jolla on sama asennusgeometria ja erilainen lämpökäyttäytyminen. Seoksen määrittäminen on järjestelmäpäätös, ei ostopäätös.
Moottorin osan valu vaihe vaiheelta
Painevalettu moottorin kotelo kulkee ennustettavan sekvenssin läpi. Sarja näyttää yksinkertaiselta vuokaaviossa, mutta jokainen vaihe sisältää muuttujia, jotka ratkaisevat, myydäänkö valmis osa vai romutetaanko se.
- Suunnittelun tarkistus ja DFM. Osageometria, jakoviiva, syväyskulmat, portin sijainnit ja ejektorien layout tarkastellaan yhdessä. Useimmat valuongelmat suunnitellaan tässä vaiheessa, kauan ennen kuin terästä leikataan.
- Työkalujen valmistus. Muotti tai kuvio koneistetaan, lämpökäsitellään ja asennetaan. Painevalutyökalut on yleensä valmistettu H13-teräksestä, ja niissä on karkaistuja osia erittäin kuluneilla alueilla porttien ja hylsyjen ympärillä.
- Kokeilu ja näytteenotto. Työkalua ajetaan, ensimmäiset osat mitataan ja prosessiikkuna muodostetaan: iskupaine, suuttimen lämpötila, sykliaika, alipainetaso tarvittaessa.
- Sulatus ja sulatuskäsittely. Seos sulatetaan, poistetaan kaasusta ja raepuhdistetaan. Vetypitoisuutta ja raudan tasoa valvotaan, koska molemmat ohjaavat huokoisuutta ja molemmat ovat näkymättömiä valmiissa kappaleessa.
- Ontelon täyttäminen. Painevalussa ammuttu holkki työntää metallia kiskojen ja porttien läpi onkaloon millisekunneissa. Täyttökuvio päättää, mihin jäänyt ilma päätyy, ja se päättää, mistä osa vuotaa.
- Kiinteytyminen ja irtoaminen. Valu jäätyy sekunneissa. Ejektoritapit työntävät sen pois, ja muotin lämpösäätö pitää vääntymisen ja kuumat kohdat hallinnassa.
- Purseenpoisto ja purseenpoisto. Juoksut, ylivuoto ja salama poistetaan, sitten täryviimeistely-, rumpu- tai trimmauspuristimet puhdistavat reunat.
- Koneistus. CNC-toiminnot lisäävät reikiä, kierteitä, tiivistepintoja ja asennusreikiä toleransseilla, joita mikään valupinta ei kestä yksinään.
- Pintakäsittely. Suihkupuhallus, anodisointi, jauhemaalaus, e-pinnoitus tai kromaattikonversio suojaavat osaa ja antavat yhtenäisen ulkonäön koko erälle.
- Tarkastus ja pakkaus. Mittaraportit, vuototestit, röntgenkuvat ja materiaalitodistukset kulkevat lähetyksen mukana, jotta asiakas voi jäljittää jokaisen erän takaisin lämpönumeroon.
Kaksi näistä vaiheista ansaitsevat erityistä huomiota. Sulakäsittely on näkymätön, mutta ratkaiseva, koska huonosti kaasutettu sula tuottaa osia, jotka läpäisevät silmämääräisen tarkastuksen ja epäonnistuvat painetestissä. Koneistus on paikka, jossa äänivalu ansaitsee maineensa, koska sisähuokoinen valu avautuu usein vasta, kun siihen leikataan poraus.
Mitkä moottorin osat todella valetaan?
Nykyaikaisessa moottorissa näyttelijälista on pidempi kuin useimmat ihmiset odottavat. Se sisältää lohkon, sylinterinkannen, öljypohjat, venttiilikannet, ajoituskannet, imusarjat, pakosarjat, turbokotelot, vesipumppukotelot, termostaattikotelot, moottorin kiinnikkeet ja pitkän pyrstön pienistä kiinnikkeistä.
Polttoytimen ulkopuolella yleisin painevalettu osa on itse moottorin kotelo, jota joskus kutsutaan ajoituskannekseksi, etukanneksi tai lisävarustekoteloksi. Se on ohutseinämäinen, siinä on tiivisteura, se tukee pultin ulokkeita ja sisältää usein akseleiden laakerireiät. Sen on oltava tasainen, mitoiltaan vakaa ja täysin vapaa seinän läpi kulkevasta huokoisuudesta, koska se erottaa öljyn toiselta puolelta ilmasta.
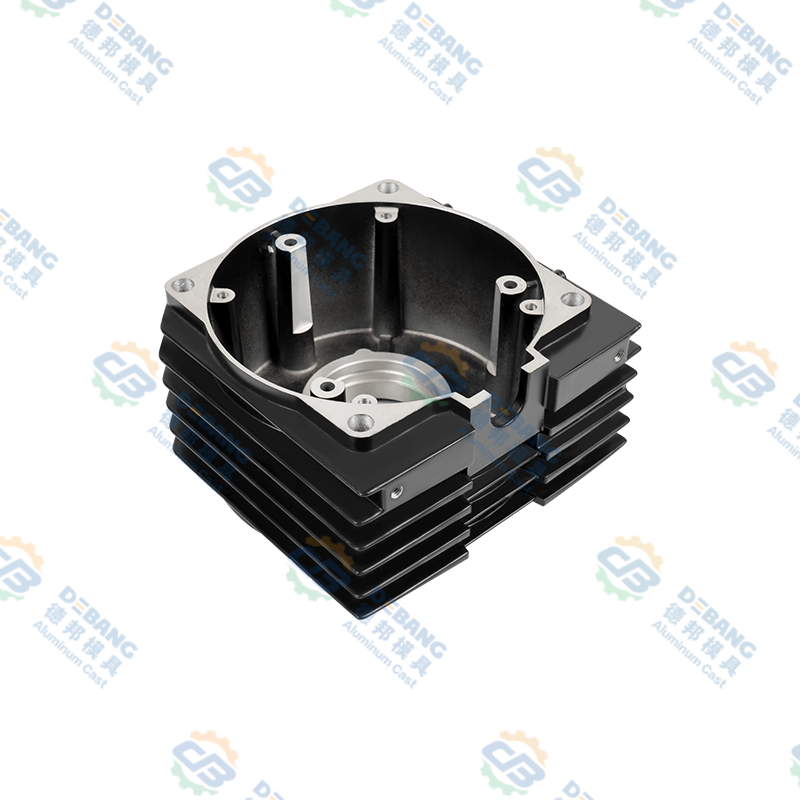
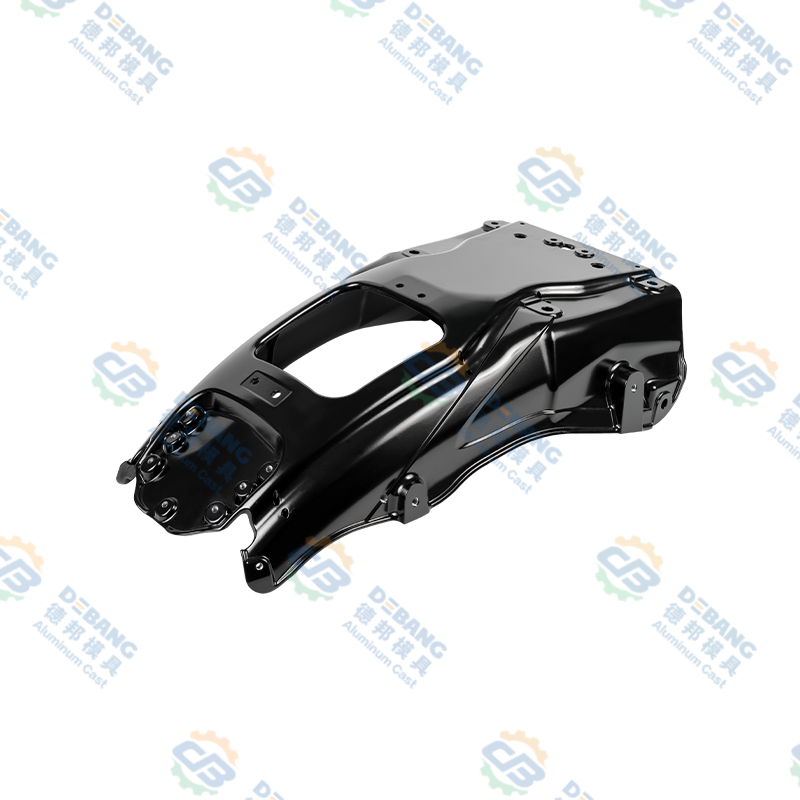
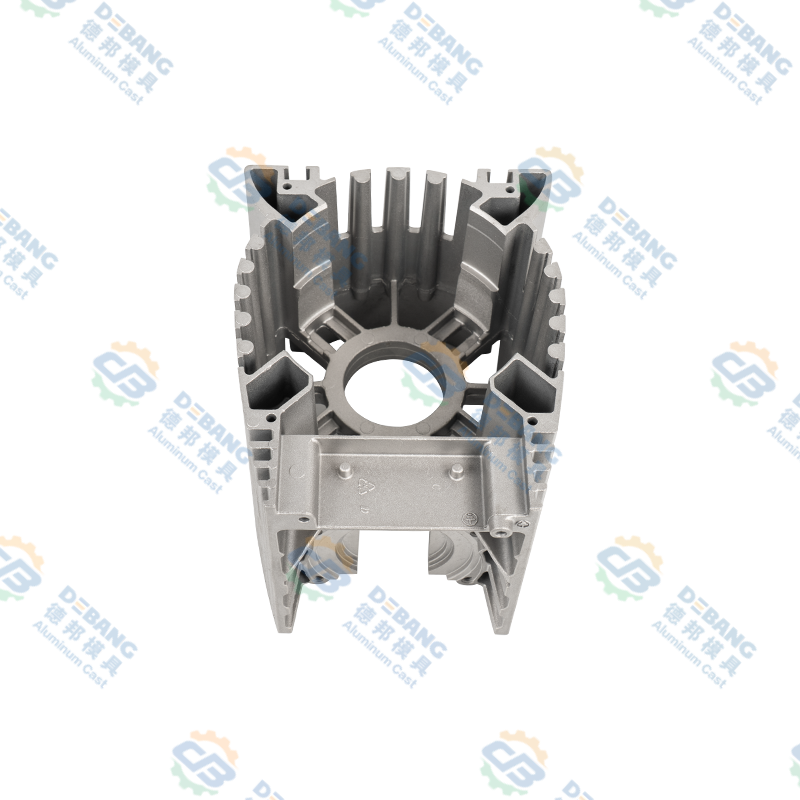 Alumiininen painevalettu moottorin kotelo ja säätimen kotelo Alumiininen painevalettu moottorikotelo tai auton ohjainkotelo, jossa lämpöä hajottavat rivat ja integroitu rakenne, joka sopii ohutseinämäiseen tiivistykseen ja rakenteelliseen jäykkyyteen. Näytä tuote →
Tällaiset osat palkitsevat toimittajan, joka hallitsee koko ketjua. Jos työkalut leikataan yhdestä paikasta, valu kaadetaan toiseen ja koneistus tehdään alihankintana kolmannelle, kukaan ei omista vuodon aiheuttanutta seinämän paksuutta. Yksi toimittaja muottisuunnittelusta valmiiseen, koneistettuun valuun poistaa tämän raon.
Valukappaleet moottorin ympärillä: vaihteisto, kytkin ja lämpöosat
Moottori ei toimi yksin, eivätkä sen valukappaleetkaan. Vaihteiston öljypohjat sijaitsevat voimansiirron pohjalla, keräävät nestettä ja kaksinkertaistuvat rakenteellisena suojana. Ne ovat yleensä suuria, litteitä ja uritettuja, ja niissä on tyhjennystulpan uloke ja tiivistelaippa, jonka on pysyttävä tasaisena vuosien lämpöpyöräilyn jälkeen.
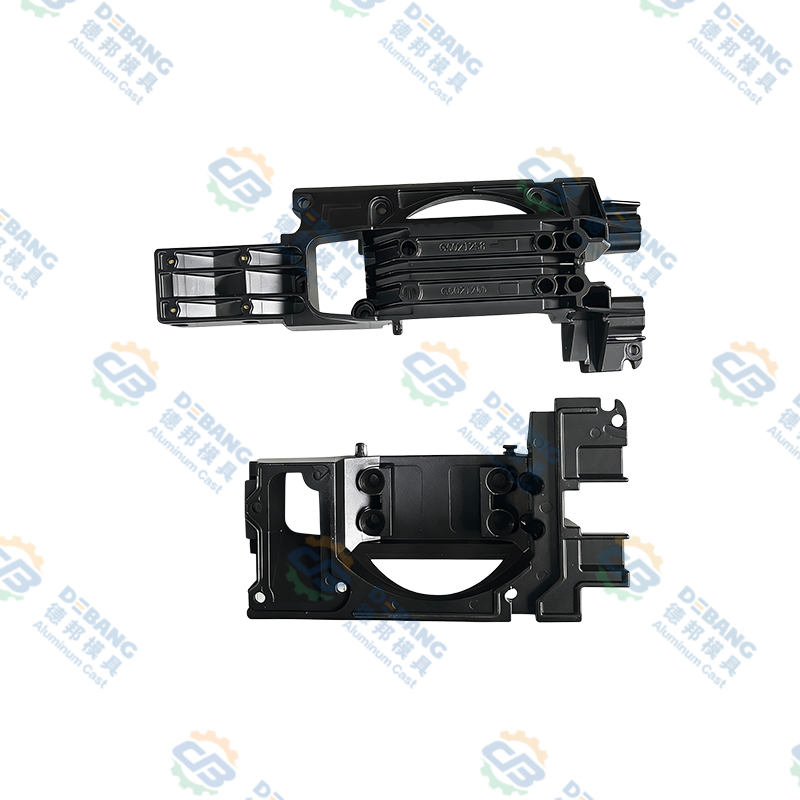
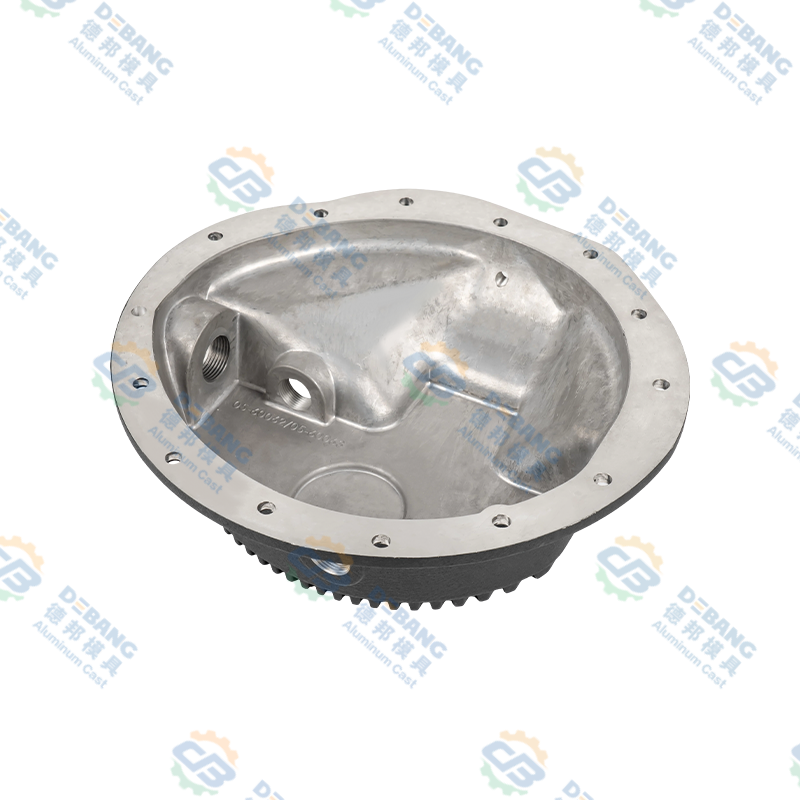 Alumiiniset painevalettu voimansiirtoastiat autojen voimansiirtoihin Tämä alumiinipainevalettu voimansiirtolevy korostaa korroosionkestävää pintaa ja vuotamatonta tiivistystä voimansiirron nesteenkerääjän roolille ajoneuvojen alla. Näytä tuote →
Kytkimen osat ovat erilainen haaste. Raskaiden ajoneuvojen silikoniöljykytkimen osat toimivat jatkuvassa kuormituksessa ja lämpötilassa, joten mittojen tarkkuus ja sisäinen kunto ovat tärkeämpiä kuin ulkonäkö. Seinämän paksuuden on oltava riittävän tasainen, jotta vältytään kuumilta pisteiltä, ja työstömassan on oltava tarpeeksi ennakoitavissa, jotta valmis kappale tasapainottuu.
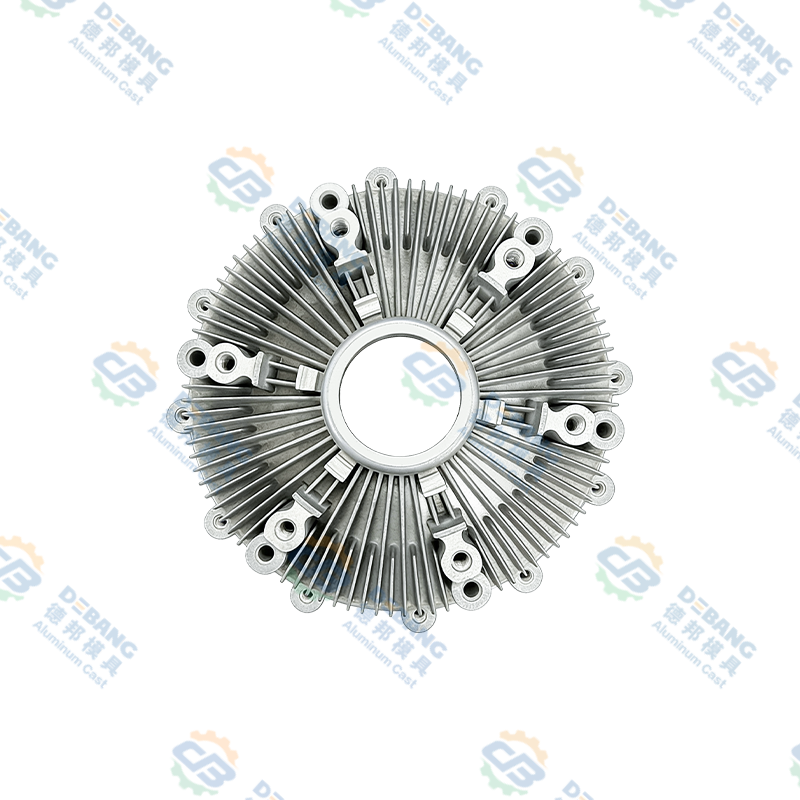
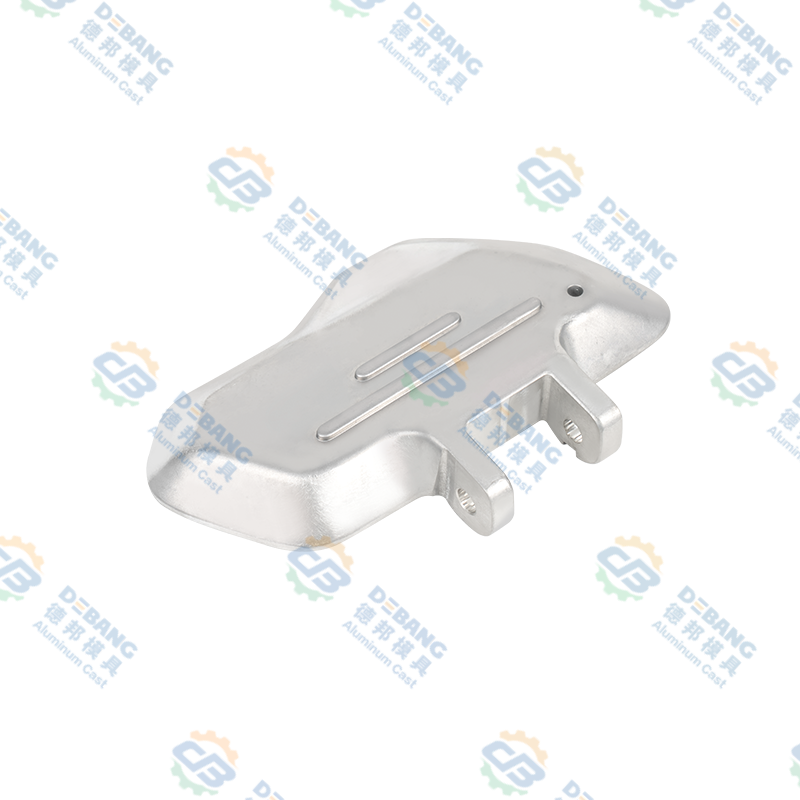
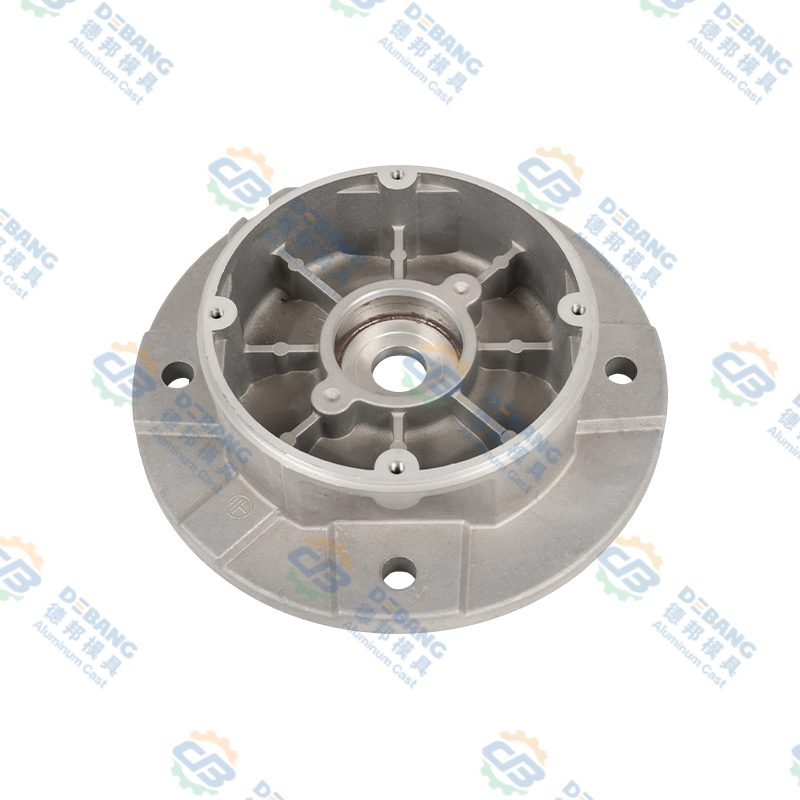 Alumiininen painevalu silikoniöljy kytkinkomponentit Raskaat alumiinipainevalettu silikoniöljykytkinkomponentit moottorin jäähdytyspuhaltimille, jotka säätävät tuulettimen nopeutta lämpötilan mukaan jäähdytyksen ja polttoainetalouden tukemiseksi. Näytä tuote →
Lämpöosat täydentävät kuvan. Sähkö- ja hybridivoimansiirtoihin siirtymisen myötä valukappaleet ovat siirtyneet moottorilohkosta akkukoteloon, invertterikoteloon, moottorin koteloon ja valaistuksen jäähdytyselementtiin. Metalli on usein sama, seinämän paksuus on usein ohuempi ja tiivistysvaatimukset ovat yleensä tiukemmat. Toimittajat, jotka jo ymmärtävät moottorin kotelot, sopeutuvat näihin osiin nopeasti, koska taustalla oleva kurinalaisuus on identtinen.
Suunnittelusäännöt, jotka pitävät moottorin valukappaleet terveinä
Hyvät valukappaleet suunnitellaan, niitä ei tarkasteta olemassaoloon. Seuraavat säännöt koskevat lähes kaikkia moottoriin liittyviä valuja prosessista riippumatta.
- Pidä seinämän paksuus mahdollisimman yhtenäisenä. Paksut osat jäähtyvät hitaasti ja vetävät metallia ohuista naapureista luoden kutistuvia aukkoja.
- Käytä runsaita fileitä sisäkulmissa. Terävät kulmat keskittävät jännityksen ja rajoittavat metallin virtausta.
- Lisää luonnos jokaiselle pystysuoralle pinnalle. Ilman sitä osa vetää ulos irtoamisesta ja pinta repeytyy.
- Suunnittele mieluummin kylkiluut kuin paksut pomot. Jäykkyys tulee geometriasta, ei massasta.
- Sijoita työstövara vain sinne, missä koneistus todella tapahtuu. Ylimääräinen materiaali valupinnalla on hukattua metallia ja ylimääräistä kiertoaikaa.
- Mieti ejektorin tappien paikkaa ajoissa. Tiivistepinnalle osuva tappi on vuoto, joka odottaa tapahtumista.
- Pidä sydämen reiät yksinkertaisina ja linjassa muotin avautumissuunnan kanssa. Sivuytimet lisäävät kustannuksia ja ylläpitoa.
- Määritä prosessia vastaavat toleranssit. Valupinnan liian tiukat toleranssit nostavat työkalukustannuksia ja romumäärää parantamatta toimintaa.
Kun näitä sääntöjä noudatetaan, valu saapuu koneistuskeskukseen ennustettavassa kunnossa ja koko ohjelma sujuu nopeammin. Kun ne jätetään huomiotta, ensimmäisestä näyteajosta tulee kallis neuvottelu.
Yleisimmät viat ja miten ne estetään
Jokainen valimo pitää mielenterveyslistaa vioista, koska jokaisella on allekirjoitus ja syy. Nämä kuusi esiintyvät useimmiten moottorivaluissa.
Kaasun huokoisuus
Pyöreät sisäiset ontelot, jotka aiheutuvat jääneen ilman tai liuenneen vedyn vuoksi. Paremmalla tuuletuksella, tyhjiöavusteella ja asianmukaisella sulatteenpoistolla estetty.
Kutistumishuokoisuus
Epäsäännölliset ontelot paksuissa osissa, jotka jäätyvät viimeiseksi. Estää tasainen seinämäpaksuus, parempi syöttö ja säädelty suulakkeen lämpötila.
Kylmä sulkeutuu
Kaksi metallietuosaa kohtaavat yhteen sulattamatta jättäen näkyvän sauman ja heikon liitoksen. Estää korkeampi suutinlämpötila ja nopeampi täyttö.
Salama
Metallia karkaa jakoviivaa pitkin. Estetty muotin huollolla, oikealla puristusvoimalla ja kontrolloidulla iskupaineella.
Taistelu
Vääristymä poiston jälkeen epätasaisen jäähdytyksen vuoksi. Estää tasapainotetut jäähdytyspiirit ja oikea poiston ajoitus.
Juottaminen
Alumiini tarttuu muotin pintaan jättäen karkean paikan. Estetty muottipinnoituksella, lämpötilan säädöllä ja sopivalla seoskemialla.
Kuvio on johdonmukainen: lähes jokainen vika johtuu lämpötilasta, täyttökuviosta tai metallin laadusta. Siksi prosessin seuranta on arvokkaampaa kuin lopputarkastus. Koneistuksen jälkeen romutettu osa on jo kuluttanut työtä, energiaa ja työkalun käyttöikää.
Laadunvalvonta moottorin osia valuttaessa
Moottorivalujen laatusuunnittelu alkaa osan toiminnasta. Öljyä pitävä kansi tarvitsee painetiiviyden. Kiinnike vaatii mittojen toistettavuutta. Jäähdytyselementti tarvitsee seinän eheyden, jotta lämpö voi todella kulkea metallin läpi.
Käytännössä tyypillinen ohjaussuunnitelma yhdistää useita kerroksia. Spektrometritarkistukset vahvistavat metalliseoksen kemian ennen sulatteen käyttöä. Prosessin aikana tapahtuva valvonta tallentaa ammusten profiilit ja muotin lämpötilat. Mittatarkastuksessa kriittisten ominaisuuksien mittaamiseen käytetään jarrusatulat, mittareita ja koordinaattimittauskoneita. Tuhoamattomat menetelmät, kuten röntgen- ja paine- tai vuototestit, etsivät sisäisiä aukkoja, joita silmämääräinen tarkastus ei löydä. Lopuksi näyteosien tuhoisat tarkastukset paljastavat mikrorakenteen, kovuuden ja todelliset huokoisuustasot.
Dokumentaatio on yhtä tärkeä kuin testaus. Valutoimittajan tulee pystyä näyttämään asiakkaalle tietyn erän tarkastuspöytäkirja, joka on sovitettu lämpönumeroon ja koneeseen. Tämä jäljitettävyys tekee lähetyksestä luotettavan toimitussuhteen, ja siksi käsittelemme omia tarkastuspöytäkirjojamme omana tuotteena. Voit lukea lisää siitä, kuinka suhtaudumme tähän meidän sivuiltamme laadukas sivu .
Kustannukset, työkalut ja toimitusaika
Ostajat pyytävät usein yhtä numeroa per osa, mutta valukappaleen hinta on useiden hyvin erilaisten kustannusten summa. Alla oleva kaavio näyttää karkeasti, kuinka alumiinipainevaletun moottorikomponentin kokonaisohjelmakustannukset tyypillisesti jakautuvat.
Tästä seuraa kaksi johtopäätöstä. Ensinnäkin materiaalit ja työkalut hallitsevat, joten pieni muutos seinämän paksuudessa voi muuttaa yksikköhintaa enemmän kuin pitkä neuvottelu työvoimahinnoista. Toiseksi laadukkaat menot eivät ole yleiskustannuksia. Se on halvin vakuutus vuotavan suojan takuuvaatimuksen varalta.
Läpimenoaika noudattaa samaa logiikkaa. Työstö kestää yleensä useita viikkoja suunnittelun jäädyttämisestä ensimmäiseen näytteeseen, ja koneistuskiinnikkeet lisäävät aikaa. Realistinen aikataulu mahdollistaa näytteenottokierroksen, tarvittaessa suunnittelun korjauksen ja pienen esituotannon erän ennen täyttä ylösajoa.
Työskentely painevalukumppanin kanssa
Valuprojektien yleisin vika ei ole tekninen. Se on luovutusaukko. Työkalunvalmistaja syyttää valimoa, valimo metalliseoserää, ja koneistuspaja löytää ongelman, joka on ollut olemassa ensimmäisestä laukauksesta lähtien.
Toimittaja, joka kattaa meistisuunnittelun, valun, toissijaiset toiminnot, tarkkuustyöstön, pintakäsittelyn ja kokoonpanon saman katon alla, poistaa suurimman osan tästä riskistä. Se myös lyhentää takaisinkytkentäsilmukkaa: kun koneistettu poraus paljastaa huokoisuuden, valimo saa tiedon siitä samalla viikolla, ei samalla neljänneksellä.
Jos suunnittelet uutta moottorin tai voimansiirron valua, kannattaa valmistuskumppani tuoda keskusteluun ennen piirustuksen jäätymistä. Lyhyt keskustelu leikkauslinjoista, seinämän paksuudesta ja koneistusmateriaalista voi säästää koko työkalusyklin. Olet tervetullut juttele tiimimme kanssa projektistasi, olipa kyseessä yksittäinen osa tai komponenttiperhe.
Usein kysytyt kysymykset
Onko moottorilohkon valu sama kuin sen painevalu?
Ei. Moottorilohkot ovat yleensä hiekkavalettua tai matalapainevalua raudasta tai alumiinista, koska ne ovat suuria ja niiden sisäiset kanavat tarvitsevat irrotettavan muotin. Korkeapainevalua käytetään tavallisesti pienempiin, ohuempiin osiin, kuten koteloihin, kansiin, kattiloihin ja kannakkeisiin, joissa suuri tilavuus ja tiukat toleranssit oikeuttavat terässuulakkeen hinnan.
Mitä metallia käytetään moottorin osien valumiseen?
Harmaa valurauta ja pallografiittivalurauta hallitsevat perinteisiä lohkoja ja kampiakseleita. Alumiiniseoksia, kuten A356, A360, ADC12 ja A380, käytetään päissä, koteloissa, kansissa ja lämpöosissa. Magnesiumia esiintyy kevyissä kansissa ja kannakkeissa, kun taas sinkkiä käytetään pieniin tarkkuuskomponentteihin, jotka vaativat erittäin ohuita seiniä.
Miksi valetut moottorin osat tarvitsevat edelleen koneistusta?
Koska valu tuottaa lähes verkkomuodon, ei valmis muotoa. Valupinta ei kestä laakerin reiän, tiivistyspinnan tai kierrereiän vaatimaa toleranssia. Koneistus poistaa kontrolloidun metallikerroksen saavuttaakseen kyseiset toleranssit, ja se paljastaa myös sisäisen huokoisuuden, joka muuten epäonnistuisi käytössä.
Kuinka kauan moottorikomponentin valaaminen ja toimittaminen kestää?
Uuden osan osalta varaa useita viikkoja työkalujen suunnitteluun ja valmistukseen, sitten näytteenottokierros mittojen ja prosessiparametrien vahvistamiseksi. Kypsän osan valmistus on nopeaa, usein päivissä mitattuna, mutta kokonaistoimitusaika sisältää myös materiaalin hankinnan, koneistuksen, pintakäsittelyn, tarkastuksen ja kuljetuksen.
Voidaanko valetun moottorin osan huokoisuutta korjata?
Pieni pintahuokoisuus voidaan joskus tiivistää kyllästämällä, mutta rakenteellista huokoisuutta painetiiviillä tai kantavalla alueella ei pidä korjata. Oikea vastaus on korjata prosessi, säätää porttia tai jäähdytystä ja ottaa uudelleen näyte. Sisäisten aukkojen korjaaminen piilottaa ongelman sen ratkaisemisen sijaan.
Mistä tiedän, että valukappale ei vuoda?
Vuototiiviys on suunniteltu ja valvottu, sitä ei toivota. Se alkaa täyttösimulaatiolla, jatkuu kontrolloidulla sulanlaadulla ja suulakkeen lämpötilalla ja päättyy tuotantoosien paine- tai vuototestaukseen. Näytteiden röntgentarkastus vahvistaa, että sisäinen rakenne vastaa suunnittelutarkoitusta.
Moottorin heittäminen on aihe, joka palkitsee kärsivällisyyden. Prosessi, seos ja geometria ovat vuorovaikutuksessa, ja ensimmäisessä suunnittelukokouksessa tehty päätös näkyy yleensä romumäärässä vuotta myöhemmin. Ota perusasiat oikein, pidä toimitusketju lyhyenä ja hallitse sulatetta ja työkaluja yhtä vakavasti, niin valukappaleet tekevät hiljaisen työnsä ajoneuvon käyttöiän ajan.
Jos haluat toisen mielipiteen kehittämäsi osasta, lähetä meille piirustus. Lyhyt keskustelu seinän paksuudesta, leikkauslinjoista ja koneistusmateriaalista on yleensä arvokkain tunti koko projektissa.
Viimeisimmät uutiset
Lisätietoja teollisuusuutisista
-
28
Sep
 Zamak 3 sinkkiseos: Ominaisuudet, painevalusovellukset ja valintaopas OEM-valmistajilleKun metalliosa vaatii monimutkaista geometriaa, tiukkoja toleransseja ja hyvää pintakäsittelyä kohtuulliseen hintaan, materiaalisuunnittelijat kääntyvät usein Zamak 3:n puoleen. Tämä johtopäätös...
-
14
Jul
Kattava opas painevalettuihin osiin: prosessit, materiaalit ja sovelluksetPainevaluosat ovat metalliosia, jotka valmistetaan pakottamalla sulaa metallia, tyypillisesti alumiinia, sinkkiä tai magnesiumia uudelleen käytettävään teräsmuottiin korkeassa paineessa. Tät... -
16
Jul
Täydellinen tekninen opas: Mitä ovat alumiinipainevalukomponentit ja kattava katsaus alumiiniseoksen painevaluprosesseihinSisällysluettelo Suora määritelmä Valmistusprosessi Mitä ovat komponentit ... -
02
Sep
Magnesium vs alumiini painevalu: tiheys, lujuus, hinta ja käyttövertailuOEM-insinööri, joka arvioi uutta sähköautokomponenttia, saapuu tuttuun risteykseen: pitäisikö tämän kotelon olla magnesiumia vai alumiinia? Vastaus ei koskaan ole yksinkertainen materiaalinen mi...
Olitpa ostaja tai kehityskumppani, olemme sitoutuneet tarjoamaan sinulle luotettavan ratkaisun.
TUOTELINKIT
mobiili
Asiakaspalvelu
PIKALINKIT
PYYDÄ LAINAUS
OTA YHTEYTTÄ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Debang Intelligent Technology Co., Ltd. Kaikki oikeudet pidätetään.
 OEM/ODM painevaluvalmistajat