

Kattava opas painevalettuihin osiin: prosessit, materiaalit ja sovellukset
 2026.07.14
 Teollisuuden uutisia
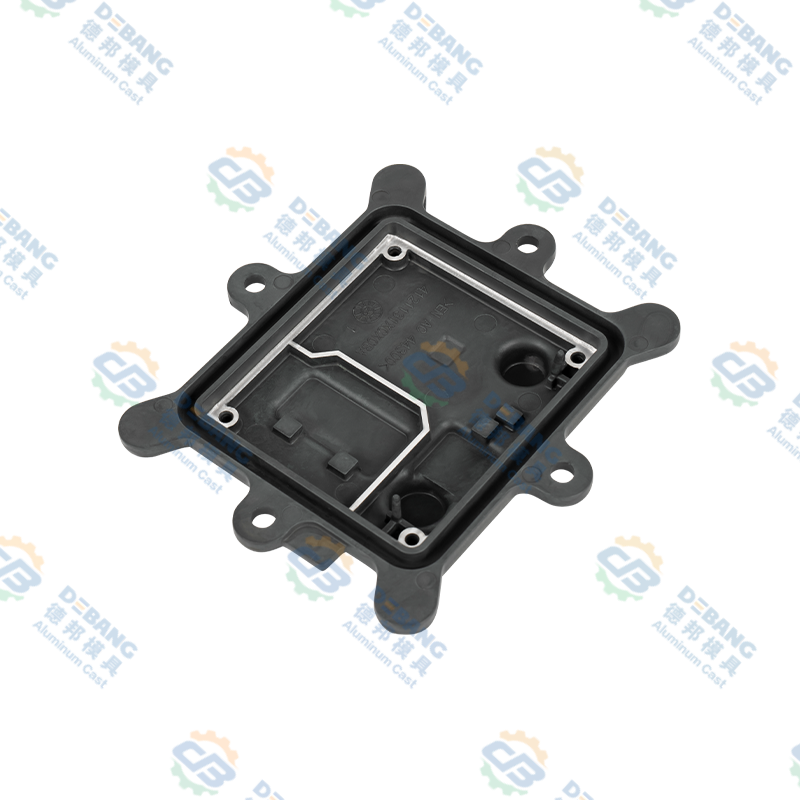
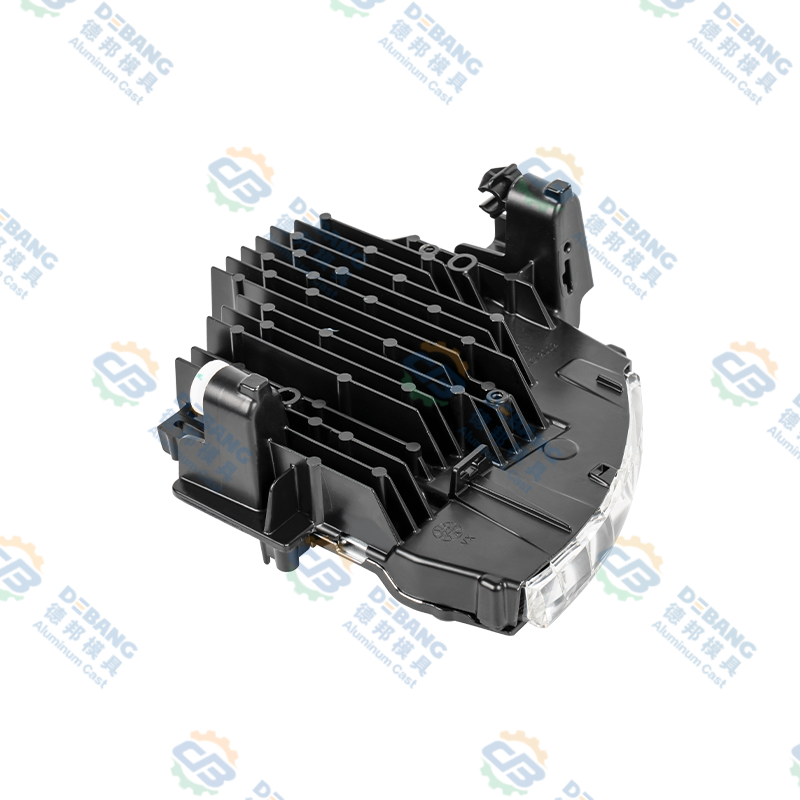
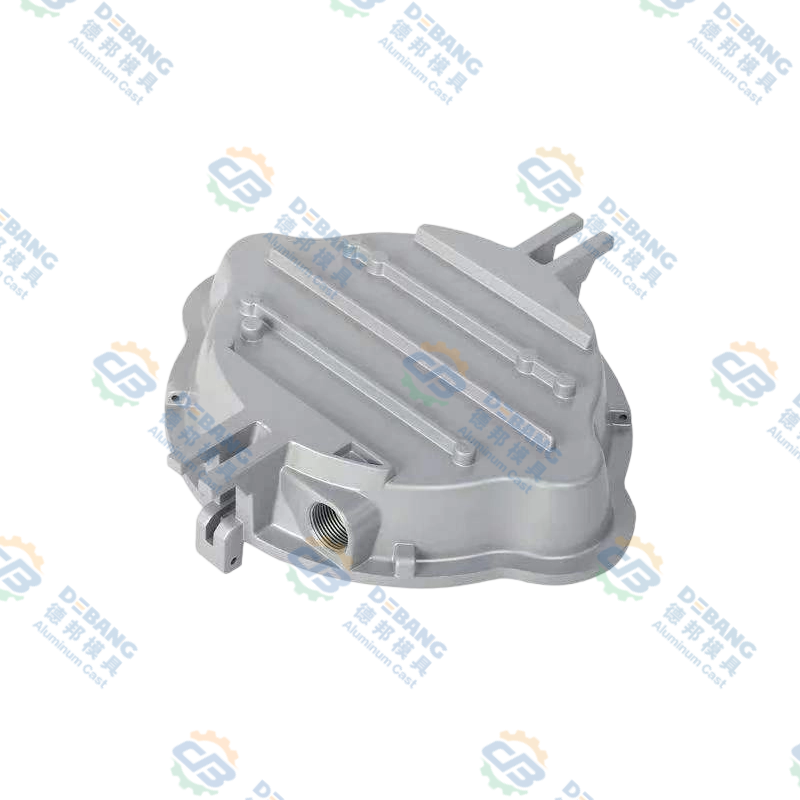
Painevaluosat ovat metalliosia, jotka valmistetaan pakottamalla sulaa metallia, tyypillisesti alumiinia, sinkkiä tai magnesiumia uudelleen käytettävään teräsmuottiin korkeassa paineessa. Tätä menetelmää käytetään auto-, elektroniikka-, teollisuuslaite- ja kuluttajatuoteteollisuudessa, koska se tuottaa tarkkoja, toistettavia osia suurella määrällä ja suhteellisen alhaisilla yksikkökustannuksilla. Tässä oppaassa käydään läpi, kuinka painevaluosat valmistetaan, mitä materiaaleja ja viimeistelyjä on saatavilla, mihin prosessi sopii parhaiten ja kuinka työskennellä toimittajan kanssa tasalaatuisten ja laadukkaiden tulosten saamiseksi.
Suora vastaus: Painevaluosat soveltuvat parhaiten keskisuurten ja suurten volyymien tuotantoajoille, jotka alkavat tyypillisesti noin 1000 yksiköstä ja skaalautuvat miljooniin, missä mittatarkkuus, ohuet seinät ja sileä pintakäsittely ovat tärkeämpiä kuin raaka mekaaninen lujuus. Jos projektisi tarvitsee vähemmän kuin muutama sata yksikköä, CNC-työstö tai hiekkavalu on yleensä kustannustehokkaampaa. Jos projektisi tarvitsee suurta volyymia, tiukkoja toleransseja ja monimutkaista geometriaa yhdellä kertaa, painevaluosat ovat melkein aina oikea valinta.
Mitä ovat painevaluosat
Painevaluosat ovat metalliosia, jotka on valmistettu painevaluprosessilla, jossa sulaa metallia ruiskutetaan tarkkuuskoneistettuun teräsmuottiin, joka tunnetaan nimellä suulake, merkittävässä paineessa. Metalli täyttää muotinontelon sekunnin murto-osassa, jäähtyy nopeasti ja jähmettyy osan lopulliseen muotoon. Kun metalli on jähmettynyt, muotti avautuu ja valmis osa työnnetään ulos, valmiina minimaaliseen jälkikäsittelyyn.
Tämä prosessi eroaa pohjimmiltaan hiekkavalusta tai investointivalusta, koska muotti on uudelleenkäytettävä, usein kymmeniä tuhansia syklejä, mikä tekee painevaluosista taloudellisia suuria tuotantomääriä varten. Yksi suulake voi tuottaa 50 000 - yli 1 miljoonaa osaa, ennen kuin se tarvitsee merkittävää huoltoa tai vaihtoa käytetystä seoksesta ja osan monimutkaisuudesta riippuen.
Termi painevaluosat kattaa erittäin laajan valikoiman fyysisiä tuotteita pienestä muutaman gramman painavasta sinkkiliittimestä suuriin, useita kilogrammoja painaviin alumiinivaihteistokoteloihin. Niitä yhdistää pikemminkin valmistusmenetelmä kuin loppukäyttö, minkä vuoksi sama taustalla oleva prosessi palvelee niin erilaisia toimialoja kuin autoteollisuutta, kulutuselektroniikkaa ja kodin laitteita. Tämän yhteisen perustan ymmärtäminen auttaa ostajia ja insinöörejä tekemään parempia päätöksiä, kun he arvioivat, sopiiko painevalu uudelle osalle.
On myös syytä huomata, että painevaluosat ovat lähes aina nettomuotoisia tai lähes verkon muotoisia, mikä tarkoittaa, että osa tulee ulos muotista hyvin lähellä lopullisia mittojaan. Tämä eroaa prosesseista, kuten taonta tai pidennetty koneistus, jossa suuri määrä ylimääräistä materiaalia poistetaan lopullisen muodon saavuttamiseksi. Painevaluosien lähes nettomuotoinen luonne on yksi suurimmista syistä, miksi prosessi on niin materiaalitehokas mittakaavassa.
Mittojen tarkkuus
Tyypilliset toleranssit vaihtelevat plus tai miinus 0,05 mm - 0,15 mm riippuen osan koosta ja seoksesta, paljon tiukempi kuin hiekkavalu.
Seinän paksuus
Painevaluosien seinämäpaksuus on yleensä 0,5–5 mm, mikä mahdollistaa kevyen, mutta rakenteellisesti vakaan suunnittelun.
Pyörän nopeus
Korkeapaineiset painevalukoneet voivat tuottaa missä tahansa 200 - yli 1000 laukausta tunnissa riippuen osan koosta.
Pintakäsittely
Osat tulevat ulos muotista sileällä valupinnalla, mikä vaatii usein vähän tai ei ollenkaan lisätyöstöä ennen käyttöä.
Painevaluprosessi selitetty
Nykyään painevaluosien valmistukseen käytetään kolmea ensisijaista painevalumenetelmää: korkeapainevalu, matalapaineinen painevalu ja painovoimapuristusvalu. Suurpainevalu muodostaa suurimman osan maailmanlaajuisesti valmistetuista osista, koska se tarjoaa nopeimmat sykliajat ja tiukimmat toleranssit. Matalapaineinen painevalu valitaan usein suurempiin autojen pyöriin ja rakenneosiin, joissa hitaampi, kontrolloidumpi täyttö vähentää huokoisuutta. Painovoimapainevalu, jota joskus kutsutaan pysyväksi muottivaluksi, perustuu pelkkään painovoimaan ulkoisen paineen sijaan, ja sitä käytetään tyypillisesti yksinkertaisempiin muotoihin pienemmillä tuotantosarjoilla. Yleisimmin käytetty korkeapainevaluprosessi, joka on yleisimmin käytetty versio, seuraa näitä vaiheita.
1
Muotin valmistelu ja kiinnitys
Terässuulakkeen kaksi puoliskoa puhdistetaan, voidellaan irrotusaineella ja puristetaan yhteen lukitusvoimalla, joka voi ylittää 4000 tonnia suurissa koneissa, mikä varmistaa, että suulake pysyy tiiviisti sisään tulevan metallin painetta vastaan. Voiteluainekerros auttaa myös valmiita painevaluosaa erottumaan puhtaasti muotin pinnasta poiston aikana, mikä vähentää pinnan repeytymisen riskiä.
2
Metallin sulatus ja ruiskutus
Metalli sulatetaan uunissa, tyypillisesti välillä 380 celsiusastetta sinkille ja 660 celsiusastetta alumiinille, sitten ruiskutetaan suulakeonteloon paineilla, jotka vaihtelevat välillä 1500 - yli 25000 psi koneesta ja lejeeringistä riippuen. Metalli kulkee jakojärjestelmän ja portin läpi, joka on suunniteltu täyttämään painevaluosan ohuimmat ja yksityiskohtaisimmat osat ennen kuin paksummat osat jähmettyvät.
3
Jäähdytys ja jähmettyminen
Sula metalli jäähtyy ja jähmettyy muotin sisällä sekunnin murto-osassa - muutamassa sekunnissa seinämän paksuudesta ja osan tilavuudesta riippuen ottamalla ontelon tarkan muodon, mukaan lukien hienot pintayksityiskohdat ja sisäiset rivat. Suulakkeeseen rakennetut jäähdytyskanavat kierrättävät vettä tai öljyä jähmettymisnopeuden säätelemiseksi ja sisäisten kutistumisvikojen vähentämiseksi.
4
Die Avaaminen ja irrotus
Kun muotti on jähmettynyt, se avautuu ja ejektorin tapit työntävät valmiin muottivaluosan ulos ontelosta, valmiina seuraavaan sykliin, joka alkaa melkein välittömästi. Hyvin hoidetut ejektorijärjestelmät auttavat välttämään ohutseinäisten osien muodonmuutoksia tässä vaiheessa, erityisesti osissa, joissa on syvät ontelot.
5
Leikkaus ja viimeistely
Ylimääräinen materiaali, kuten salama ja metallikanavajärjestelmä, leikataan pois, ja osalle voidaan tehdä toissijaisia toimenpiteitä, kuten suihkupuhallus, koneistus, pinnoitus tai jauhemaalaus sovelluksen mukaan. Monet tuotantolinjat automatisoivat tämän leikkausvaiheen käyttämällä erillistä trimmaussuutinta, jolloin painevaluosat voivat siirtyä nopeasti valukoneesta pakkaukseen.
Painevaluosissa käytetyt yleiset materiaalit
Oikean metalliseoksen valinta on yksi tärkeimmistä päätöksistä painevaluosien suunnittelussa, koska se vaikuttaa lujuuteen, painoon, korroosionkestävyyteen ja kokonaiskustannuksiin. Alla olevassa taulukossa verrataan neljää yleisimmin käytettyä painevalumateriaalia.
| Materiaali | Tyypillinen tiheys | Tärkeimmät ominaisuudet | Yleiset käyttötavat |
|---|---|---|---|
| Alumiiniseokset, kuten ADC12 ja A380 | Noin 2,7 g kuutiosenttimetriä kohden | Kevyt, hyvä korroosionkestävyys, hyvä lujuus-painosuhde, korkea lämmönjohtavuus | Autojen kotelot, moottorin kannattimet, elektroniikkakotelot, jäähdytyslevyt |
| Sinkkilejeeringit, kuten Zamak 3 ja Zamak 5 | Noin 6,6 g kuutiosenttimetriä kohden | Erinomainen heitettävyys, erittäin tiukat toleranssit, suuri iskulujuus, helppo levyttää | Liittimet, koristelaitteistot, pienet tarkkuusvaihteet, LVI-kalusteet |
| Magnesiumlejeeringit, kuten AZ91D | Noin 1,8 g kuutiosenttimetriä kohden | Kevyin rakenteellinen painevalumetalli, hyvä lujuus, erinomainen työstettävyys | Autojen sisäkiinnikkeet, kannettavan tietokoneen ja kameran kotelot, sähkötyökalujen rungot |
| Kupari ja messinkilejeeringit | Noin 8,5 g kuutiosenttimetriä kohden | Vahva, kulutusta kestävä, hyvä sähkönjohtavuus, korkeampi sulamispiste | Sähköliittimet, LVI-venttiilit, laivavarusteet |
Alumiiniset painevaluosat muodostavat suurimman osan maailmanlaajuisesta painevalutuotannosta, koska ne tasapainottavat painon, lujuuden ja kustannustehokkaasti eri toimialoilla. Sinkkipainevaluosat valitaan, kun pienemmiltä komponenteilta vaaditaan erittäin hienoja yksityiskohtia ja tiukkoja toleransseja, koska sinkkiseokset valuvat helpommin ohuiksi osiksi kuin alumiini.
Magnesiumpainevaluosat valtaavat jalansijaa aloilla, joilla jokaisella grammalla on merkitystä, koska magnesium on noin 35 prosenttia kevyempää kuin alumiini vertailukelpoisen osien geometrian vuoksi. Tämä tekee siitä yleisen valinnan kädessä pidettäville elektroniikkalaitteille, sähkötyökaluille ja tietyille autojen sisäkiinnikkeille. Kuparipohjaiset seokset, vaikka ne ovat harvinaisempia kuin alumiini tai sinkki, valitaan, kun sähkönjohtavuus tai kulutuskestävyys kuormituksen alaisena ovat tärkeämpiä kuin painon minimoiminen, kuten sähköliittimissä tai raskaissa holkeissa.
Materiaalivaihtoehtoja vertaillessaan insinöörit yleensä punnitsevat neljää tekijää yhdessä eivätkä erillään: osan kohtaama käyttölämpötila, sen on kestettävä mekaaninen kuormitus, valun jälkeen suunniteltu viimeistelymenetelmä ja tavoiteyksikköhinta. Moottoritilaan tarkoitetun painevaluosan on kestettävä jatkuvaa yli 120 celsiusasteen lämpöä, mikä yleensä sulkee pois huonomman luokan sinkkiseokset ja osoittaa sen sijaan lämmönkestävää alumiiniseosta. Koristeellinen ovenkahva sen sijaan voi asettaa etusijalle sileän pinnan, joka kestää hyvin kromauksen, mikä suosii sinkkiä alumiinin sijaan.
Painevalu vs. muut metallinvalumenetelmät
Painevaluosat Verrataan usein hiekkavaluon ja investointivaluon, koska kaikki kolme prosessia muokkaavat sulan metallin lopulliseen muotoon. Oikea valinta riippuu suuresti tuotantomäärästä, vaaditusta tarkkuudesta ja osan koosta. Alla olevassa taulukossa on yhteenveto siitä, kuinka nämä kolme menetelmää eroavat toisistaan ostajille tärkeimpien tekijöiden välillä.
| tekijä | Die Casting | Hiekkavalu | Investointi Casting |
|---|---|---|---|
| Tyypillinen toleranssi | Plus tai miinus 0,05 - 0,15 mm | Plus tai miinus 0,5-1,5 mm | Plus tai miinus 0,1-0,3 mm |
| Sopivin volyymi | 1000 yksikköä ja enemmän | 1 - muutama sata yksikköä | 50 - useita tuhansia yksiköitä |
| Pintakäsittely | Sileä, lähes verkon muotoinen | Karkea, vaatii koneistuksen | Sileä, hieno yksityiskohta |
| Työkalukustannukset | Korkea edessä, alhainen yksikköä kohti | Matala edessä, korkeampi yksikköä kohti | Kohtalainen etukäteen ja yksikköä kohti |
| Yleiset materiaalit | Alumiini, sinkki, magnesium | Rauta, teräs, pronssi, alumiini | Teräs, ruostumaton teräs, superseokset |
Painevaluosat voittavat selvästi aina, kun tuotantomäärä on suuri, ja geometria hyötyy ohuista, yhtenäisistä seinistä. Hiekkavalu sopii paremmin erittäin suuriin osiin tai yksittäisiin prototyyppeihin, joissa teräsmuotin rakentaminen ei olisi taloudellista. Investointivalu valitaan yleensä silloin, kun osa vaatii sekä hienoja yksityiskohtia että metallia, kuten ruostumatonta terästä, jota ei ole käytännöllinen painevalamalla korkealla paineella.
Pintakäsittelyvaihtoehdot painevaluosille
Useimmat painevaluosat jättävät muotista jo käyttökelpoisen pinnan, mutta monet sovellukset vaativat lisäviimeistelyvaihetta ulkonäön, korroosionkestävyyden tai kulumiskyvyn parantamiseksi. Alla olevassa taulukossa esitetään painevaluosien yleisimmin käytetyt viimeistelymenetelmät.
| Viimeistelymenetelmä | Tarkoitus | Tyypilliset sovellukset |
|---|---|---|
| Räjäytystyöt | Poistaa pintajäämät ja luo tasaisen mattapinnan | Yleiskäyttöiset kiinnikkeet ja kotelot |
| Jauhemaalaus | Lisää kestävän värillisen kerroksen, jolla on hyvä korroosionkestävyys | Ulkovarusteet, laitekotelot |
| Kromi tai nikkelipinnoitus | Parantaa ulkonäköä ja lisää kovan, korroosionkestävän kerroksen | Koristetarvikkeet, LVI-kalusteet |
| Anodisoitu, vain alumiinia | Muodostaa suojaavan oksidikerroksen ja mahdollistaa värivärjäyksen | Viihde-elektroniikka, arkkitehtoniset viimeistelyt |
| CNC-työstö | Saavuttaa tiukemmat toleranssit tietyillä liitospinnoilla | Moottorin osat, tarkkuuskokoonpanot |
Oikean viimeistelyn valitseminen painevaluosalle ei ole pelkästään kosmeettista. Esimerkiksi jauhemaalaus ja anodisointi lisää mitattavissa olevan korroosiosuojakerroksen, joka voi pidentää ulkokomponentin käyttöikää useilla vuosilla verrattuna samalle ympäristölle altistuvaan keskeneräiseen osaan.
Painevaluosien tärkeimmät edut
A
Suuri tuotantonopeus
Yksi painevalukone voi tuottaa satoja osia tunnissa, mikä tekee tästä prosessista ihanteellisen kymmenientuhansien tai miljoonien tilauksiin, etenkin verrattuna hiekkavalun tai CNC-koneistuksen paljon hitaampiin sykliaikoihin.
B
Monimutkainen geometria yhdellä kuvalla
Rivat, kohoumat, kierteet ja ohuet seinät voidaan muodostaa suoraan suuttimeen, mikä vähentää tai poistaa useiden komponenttien toissijaisen kokoonpanon tarpeen, mikä vähentää sekä osien määrää että kokoonpanotyötä.
C
Erinomainen mittojen toistettavuus
Koska samaa karkaistua terästä käytetään uudelleen jokaisessa laukauksessa, osien välinen vaihtelu pysyy erittäin alhaisena pitkien tuotantosarjojen aikana, mikä on kriittistä osille, joiden on sovittava tarkasti suurempaan kokoonpanoon.
D
Pienemmät yksikkökustannukset volyymilla
Vaikka työkalukustannukset ovat korkeammat etukäteen, hinta per osa laskee huomattavasti volyymin kasvaessa, ja siitä tulee usein halvin vaihtoehto muutaman tuhannen yksikön jälkeen ja paranee edelleen, kun määrä nousee satoihin tuhansiin.
E
Vahva pintakäsittely
Osat vaativat tyypillisesti vain vähän tai ei ollenkaan kiillotusta ennen maalausta, pinnoitusta tai pinnoitusta, mikä lyhentää kokonaisvalmistuksen aikajanaa ja vähentää toissijaiseen pinnan esikäsittelyyn liittyviä työkustannuksia.
F
Materiaalitehokkuus
Ylimääräinen metalli jakoputkista ja ylivuotokaivoista voidaan sulattaa uudelleen ja käyttää uudelleen, jolloin materiaalihävikki pysyy suhteellisen alhaisena verrattuna vähennysprosesseihin, kuten CNC-koneistukseen, jossa suuri osa lähtömateriaalista päätyy romuhakkeeksi.
Painevaluosien yleiset sovellukset ja teollisuudenalat
Autoteollisuus
Moottorilohkot, vaihteistokotelot, kannattimet ja rakenneosat, joissa alumiinipainevaluosat auttavat vähentämään ajoneuvon painoa ja parantamaan polttoainetehokkuutta. Monet valmistajat käyttävät nykyään suuria alumiinisia painevaluosia korvaamaan entisiä kymmenien leimattujen teräskappaleiden kokoonpanoja, mikä vähentää sekä painoa että kokoonpanoaikaa.
Kuluttajaelektroniikka
Kannettavien tietokoneiden kehykset, kameran rungot ja älypuhelimen komponentit perustuvat magnesium- ja alumiinipainevaluosiin ja muodostavat vahvan mutta kevyen kotelon, joka voi myös auttaa haihduttamaan lämpöä pois herkistä sisäisistä piireistä.
Teollisuuden laitteet
Pumppukoteloissa, vaihteiston kannet ja moottorikotelot käyttävät painevaluosia, koska ne kestävät tärinää ja kohtuullisia lämpökuormia pitäen samalla tiukat toleranssit akselin kohdistuksessa ja laakerien istuimissa.
Valaisimet
LED-jäähdytyslevyt ja valaistuskotelot riippuvat alumiinisten painevaluosien erinomaisesta lämmönjohtavuudesta lämmön haihtumisen hallitsemiseksi, mikä pidentää suoraan sisällä olevien LED-komponenttien käyttöikää.
Kodinkoneet
Keittiön ja kodinkoneiden kahvat, kannattimet ja sisäiset rakenneosat valmistetaan usein sinkkipainevalulla, mikä hyödyntää sen hienoja pintayksityiskohtia ja yhteensopivuutta koristepinnoituksen kanssa.
Laitteet ja lukot
Ovenkahvat, lukkojen rungot ja koristehelat käyttävät sinkkipainevaluosia niiden hienojen yksityiskohtien ja helpon pinnoituksen vuoksi kromi- tai nikkelipinnoitteella, mikä antaa valmistajille laajan valikoiman viimeistelyvaihtoehtoja yhdestä perusmateriaalista.
Laadunvalvonta ja painevaluosien yleiset viat
Jopa hyvin suunniteltu suutin voi tuottaa vikoja, jos prosessiparametreja ei valvota kunnolla. Perimmäisen syyn varhainen tunnistaminen auttaa valmistajia pitämään painevaluosien hylkäysasteen alan vertailuarvojen alapuolella, jotka yleensä tavoitellaan alle 2 prosentiksi kypsillä tuotantolinjoilla. Useimmat painevaluosien viat juontavat juurensa johonkin kolmesta lähteestä: väärä metallin lämpötila, riittämätön tai liiallinen ruiskutuspaine tai suutinrakenne, joka ei ota huomioon sitä, miten metalli todella virtaa ja jäähtyy ontelon sisällä.
| Vika | Tyypillinen syy | Yhteinen ratkaisu |
|---|---|---|
| Huokoisuus | Loukkuun jäänyt ilmaa tai kaasua nopean ruiskutuksen aikana tai kutistumista jäähdytyksen aikana | Optimoi portin suunnittelu, vähennä ruiskutusnopeutta täyttövaiheessa tai käytä tyhjiöpainatusta |
| Kylmäsulku | Sula metalli jähmettyy ennen kuin suulakkeen onkalo täyttää kokonaan, usein alhaisen metallin lämpötilan vuoksi | Nosta metallin tai muotin lämpötilaa ja paranna portin sijoitusta paremman virtauksen saavuttamiseksi |
| Flash | Ylimääräinen metalli karkaa muotin jakolinjan läpi riittämättömän puristusvoiman vuoksi | Lisää puristusvoimaa tai paranna muotin huoltoa ja kohdistusta |
| Pinta rakkuloita | Loukkuun jäänyt kaasu laajenee lähellä pintaa myöhemmän lämpökäsittelyn tai pinnoituksen aikana | Vähennä sisäistä huokoisuutta lähteellä ja säädä jäähdytysnopeutta |
| Vääntyminen | Epätasainen jäähdytysnopeus eri seinäpaksuuksilla saman osan sisällä | Suunnittele yhtenäisempi seinämän paksuus ja säädä jäähdytyskanavan asettelu suulakkeessa |
Hyvämaineiset painevaluosien valmistajat käyttävät prosessitarkastuksia, kuten röntgentarkastusta, painetestausta ja koordinoimaan mittauskoneen tarkastusta, jotta nämä ongelmat saadaan selville ennen osien toimittamista asiakkaille. Monet laitokset seuraavat myös jokaisen tuotantoajon ensimmäisen läpimenon tuottomittaria, joka mittaa painevaluosien prosenttiosuutta, jotka läpäisevät tarkastuksen ilman uudelleenkäsittelyä, mikä antaa sekä valmistajalle että asiakkaalle selkeän, jatkuvan signaalin prosessin vakaudesta.
Painevaluosien kestävyysnäkökohdat
Valmistuksen kestävyydestä on tullut yhä tärkeämpi tekijä painevaluosien hankinnassa, ja prosessilla on useita luontaisia etuja tällä alueella. Leikkaamisen aikana ja jakojärjestelmästä syntyvä alumiini-, sinkki- ja magnesiumromu voidaan sulattaa uudelleen ja syöttää takaisin tuotantoon, ja monet laitokset kierrättävät reilusti yli 90 prosenttia prosessiromusta sisäisesti.
Energiankulutus per osa
Koska painevaluosat vaativat minimaalista toissijaista työstöä, kokonaisenergiankulutus valmiita kappaleita kohti on usein pienempi kuin prosesseissa, joissa poistetaan suuria määriä materiaalia.
Kierrätettävät perusmetallit
Sekä alumiinia että sinkkiä voidaan kierrättää toistuvasti ilman merkittävää mekaanisten ominaisuuksien heikkenemistä, mikä tukee suljetun kierron materiaalien käyttöä tuotantosarjoilla.
Long Die Life
Yksi satoja tuhansia osia valmistava terässuulake levittää oman valmistusalueensa erittäin suureen määrään valmiita komponentteja.
Kevyt edut
Kuljetussovelluksissa alumiinin ja magnesiumin painevaluosien aiheuttamat painonsäästöt johtavat pienempään polttoaineen tai energian kulutukseen ajoneuvon käyttöiän aikana.
Suunnitteluohjeet painevaluosille
Todettujen suunnittelusääntöjen noudattaminen komponentin varhaisessa kehitysvaiheessa voi vähentää merkittävästi työkalujen muutoksia ja parantaa painevaluosien lopullista laatua. Insinöörit, jotka soveltavat näitä ohjeita suunnittelun alkuvaiheessa eikä ensimmäisen prototyypin epäonnistumisen jälkeen, näkevät yleensä paljon vähemmän kalliita muutoksia, kun meisti on jo leikattu. Suunnitteluinsinöörit käyttävät laajasti seuraavia ohjeita.
- Pidä seinämän paksuus tasaisena. Pyri yhtenäisiin seiniin, joiden paksuus on 1–3,5 mm alumiinille, koska äkilliset paksuuden muutokset johtavat vääntymiseen ja huokoisuuteen, koska paksummat osat jäähtyvät hitaammin kuin lähellä olevat ohuemmat.
- Lisää vetokulmat. Sisällytä vähintään 1–2 asteen vetokulma pystypinnoille, jotta osat irtoavat puhtaasti muotista ilman vaurioita, ja syvemmät ontelot vaativat yleensä suuremman vetokulman.
- Vältä teräviä sisäkulmia. Käytä vähintään 0,5 mm:n viilun sädettä jännityksen keskittymisen vähentämiseksi ja metallin virtauksen parantamiseksi täytön aikana, koska terävät kulmat ovat myös alttiimpia halkeilemaan kuormituksen alaisena.
- Suunnittele porttien ja juoksijoiden sijainnit ajoissa. Sijoita portit siten, että sula metalli täyttää paksuimmat osat ensin, mikä vähentää kylmäsulkemisen ja epätäydellisen täytön riskiä, ja koordinoi portin sijoitus tuuletusasettelun kanssa, jotta sisään jäänyt ilma pääsee poistumaan.
- Minimoi aliarvot. Poistoleikkaukset vaativat lisämuottiliukuja tai -nostimia, jotka lisäävät työkalujen kustannuksia ja läpimenoaikaa, joten suunnittele niiden ympärille mahdollisuuksien mukaan tai hyväksy työkalujen monimutkaisuus vain silloin, kun se on toiminnallisesti välttämätöntä.
- Suunnittele kylkiluut painon säästämiseksi. Rivat, jotka ovat 50–60 prosenttia viereisen seinämän paksuudesta, lisäävät lujuutta luomatta paksuja osia, jotka hidastavat jäähtymistä, jolloin osa pysyy kevyenä samalla kun se kestää taivutuskuormia.
Kuinka valita painevaluosien toimittaja
01
Tarkista laitteet ja vetoisuus
Varmista, että toimittaja käyttää koneita osakokosi edellyttämällä tonnimäärällä, koska alamittaiset laitteet eivät pysty ylläpitämään oikeaa puristuspainetta ja voivat johtaa suurempien painevaluosien välähdykseen tai epätäydelliseen täyttöön.
02
Tarkista laatusertifikaatit
Etsi sertifikaatteja, kuten ISO 9001 ja IATF 16949, jos osat on tarkoitettu autokäyttöön, koska ne osoittavat kypsän laadunhallintajärjestelmän dokumentoidulla prosessinvalvonnalla koko tuotannon ajan.
03
Kysy talon työkaluista
Toimittajat, jotka suunnittelevat ja rakentavat omat muotinsa talossa, voivat yleensä lyhentää läpimenoaikoja ja ratkaista suunnitteluongelmat nopeammin kuin ulkoistavat työkalut, koska muutoksia ei tarvitse reitittää kolmannen osapuolen työkaluvalmistajan kautta.
04
Pyydä näyteosia ja raportteja
Luotettavan toimittajan on toimitettava painevaluosien näytekappaleet sekä mittatarkastusraportit ennen täysimääräiseen tuotantoon sitoutumista, mikä antaa sinulle mahdollisuuden varmentaa sopivuus ja toiminta varhaisessa vaiheessa.
05
Arvioi toissijaiset palvelut
Tarkista, tarjoaako toimittaja koneistusta, pinnoitusta, jauhemaalausta tai kokoonpanoa kotona, mikä voi yksinkertaistaa toimitusketjuasi huomattavasti ja vähentää toimittajien määrää, joiden kanssa sinun on tehtävä yhteistyötä.
06
Vertaa viestintää ja toimitusaikaa
Nopea ja selkeä viestintä tarjouksen aikana on usein vahva osoitus siitä, kuinka toimittaja käsittelee tuotantoongelmia loppuvaiheessa, joten kiinnitä huomiota reagointikykyyn jo ennen ensimmäisen tilauksen tekemistä.
Painevaluosien hinnoitteluun vaikuttavat kustannustekijät
Painevaluosien lopullinen hinta riippuu useista tekijöistä, joista jokaisella on erilainen painoarvo kokonaishinnassa. Alla oleva kaavio havainnollistaa yhteisten kustannustekijöiden suhteellista vaikutusta.
Yleissääntönä on, että keskikokoisen alumiinipainevaluosan työkalut voivat vaihdella noin 5 000:sta yli 40 000 dollariin, kun taas itse osan yksikköhinta voi laskea 0,50 ja 10 dollarin välillä koosta, seoksesta ja viimeistelyvaatimuksista riippuen, kun tuotantomäärä on riittävän suuri työkaluinvestoinnin hajauttamiseen. Ostajien, jotka arvioivat painevaluosien hintatarjouksia, tulisi pyytää toimittajia erittelemään työkalukustannukset erikseen kappalehinnasta, koska tämä helpottaa toimittajien tarjousten vertailua ja kokonaiskustannusten mallintamista eri tilausmäärillä ennen tuotantoon sitoutumista.
Usein kysyttyjä kysymyksiä painevaluosista
Mikä on painevaluosien vähimmäistilausmäärä?
Useimmat valmistajat suosittelevat noin 1 000 - 5 000 yksikön vähimmäistilausta oikeuttamaan etukäteistyökaluinvestoinnin, vaikka jotkut toimittajat hyväksyvät pienempiä prototyyppiajoja käyttämällä edullisia prototyyppityökaluja.
Kuinka kauan kestää valmistaa uusi muotti valuosien valua varten
Työkalun läpimenoaika on tyypillisesti 4–8 viikkoa kohtalaisen monimutkaisen muotin tapauksessa riippuen osan koosta, onteloiden lukumäärästä ja siitä, tarvitaanko liukukappaleita vai nostimet.
Voidaanko painevaluosat kierrättää
Kyllä, viimeistelyssä syntyvä alumiini-, sinkki- ja magnesiumromu voidaan sulattaa uudelleen ja käyttää uudelleen tulevissa tuotantoajoissa, mikä tekee painevalusta suhteellisen resurssitehokkaan prosessin.
Mitä eroa on painevaluosien ja CNC-koneistettujen osien välillä
Painevaluosat are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Mikä metalliseos on paras kevyille painevaluosille
Magnesiumlejeeringit tarjoavat pienimmän tiheyden tavallisista painevalumetalleista, joten ne ovat ensisijainen valinta, kun painonpudotus on tärkeintä, kuten kannettavan tietokoneen tai kameran koteloissa.
Tarvitsevatko painevaluosat jälkikäsittelyä ennen kuin niitä voidaan käyttää
Se riippuu sovelluksesta. Monia painevaluosia voidaan käyttää valuna viimeistelyn jälkeen, kun taas toiset vaativat kriittisten yhteensopivien pintojen työstämistä, pinnoitusta korroosionkestävyyden vuoksi tai jauhemaalausta ulkonäön ja lisäsuojan vuoksi.
Mikä on painevalumuotin tyypillinen käyttöikä
Alumiinin painevalussa käytetty hyvin hoidettu terässuulake voi tyypillisesti tuottaa 100 000 - 500 000 osaa ennen kuin tarvitaan suuria kunnostuksia, kun taas sinkkipuristusvalussa käytettävät meistit voivat usein ylittää miljoonan syklin, koska sinkki on vähemmän hankaavaa työkaluteräkselle.
Voidaan hitsata painevaluosat
Vakiopainevalettuja alumiini- ja sinkkiosia voi olla vaikea hitsata tavanomaisesti, koska sisään jäänyt sisäinen kaasuhuokoisuus voi aiheuttaa virheitä hitsauskohdassa, joten sen sijaan käytetään usein mekaanista kiinnitystä, liimausliimausta tai erikoishitsaustekniikoita.
Sopiiko painevalu prototyyppeihin sekä massatuotantoon
Täysi tuotantotyökalut on yleensä varattu suurempia määriä varten, mutta monet toimittajat tarjoavat edullisia prototyyppisuulakkeita tai yksionteloisia pehmeitä työkaluja, joiden avulla insinöörit voivat validoida painevaluosien suunnittelun ennen sitoutumista lopulliseen karkaistuun tuotantomuotiin, mikä lyhentää kokonaispolkua konseptista täyden mittakaavan valmistukseen.
Viimeisiä ajatuksia painevaluosista
Painevaluosat ovat edelleen yksi tehokkaimmista tavoista valmistaa tarkkoja, toistettavia metalliosia mittakaavassa. Ymmärtämällä prosessin vaiheet, valitsemalla sovelluksellesi oikean metalliseoksen, noudattamalla järkeviä suunnitteluohjeita ja tekemällä yhteistyötä pätevän toimittajan kanssa valmistajat voivat saavuttaa vahvan osien laadun ja pitää yksikkökustannukset alhaisina suurissa tuotantomäärissä.
Suunnitteletpa autojen kiinnikkeitä, elektroniikkakoteloita tai teollisuuskoteloita, painevaluosat tarjoavat todistetun polun konseptista valmiiseen tuotteeseen. Nopeuden, toistettavuuden ja suunnittelun vapauden yhdistelmää on vaikea verrata mihinkään muuhun metallinmuovausprosessiin, kun tuotantomäärä oikeuttaa investoinnit työkaluihin, minkä vuoksi painevaluosia käytetään edelleen niin laajalla valikoimalla teollisuudenaloja vuodesta toiseen.
Viimeisimmät uutiset
Lisätietoja teollisuusuutisista
-
28
Sep
 Zamak 3 sinkkiseos: Ominaisuudet, painevalusovellukset ja valintaopas OEM-valmistajilleKun metalliosa vaatii monimutkaista geometriaa, tiukkoja toleransseja ja hyvää pintakäsittelyä kohtuulliseen hintaan, materiaalisuunnittelijat kääntyvät usein Zamak 3:n puoleen. Tämä johtopäätös...
-
19
Oct
Autoteollisuuden painevalualumiini: Käytännön opas metalliseoksiin, osiin ja laatuunAlumiininen painevalu on yksi nykyajan autojen hiljaisista työhevosista. Kun katsot ajovalon taakse tai konepellin alle, löydät valetut alumiiniosat suorittamassa epähohtoa, mutta välttämätöntä ... -
26
Oct
Moottorin valu: materiaalit, prosessit ja painevalu selitetty OEM-valmistajilleKysy kymmeneltä ihmiseltä, mitä moottorin valu tarkoittaa, niin saat kymmenen erilaista kuvaa. Yksi näkee sulan raudan kauhan kaatuvan hiekkamuottiin. Toisessa kuvassa robottivarsi suihkuttaa ir... -
16
Jul
Täydellinen tekninen opas: Mitä ovat alumiinipainevalukomponentit ja kattava katsaus alumiiniseoksen painevaluprosesseihinSisällysluettelo Suora määritelmä Valmistusprosessi Mitä ovat komponentit ...
Olitpa ostaja tai kehityskumppani, olemme sitoutuneet tarjoamaan sinulle luotettavan ratkaisun.
TUOTELINKIT
mobiili
Asiakaspalvelu
PIKALINKIT
PYYDÄ LAINAUS
OTA YHTEYTTÄ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Debang Intelligent Technology Co., Ltd. Kaikki oikeudet pidätetään.
 OEM/ODM painevaluvalmistajat