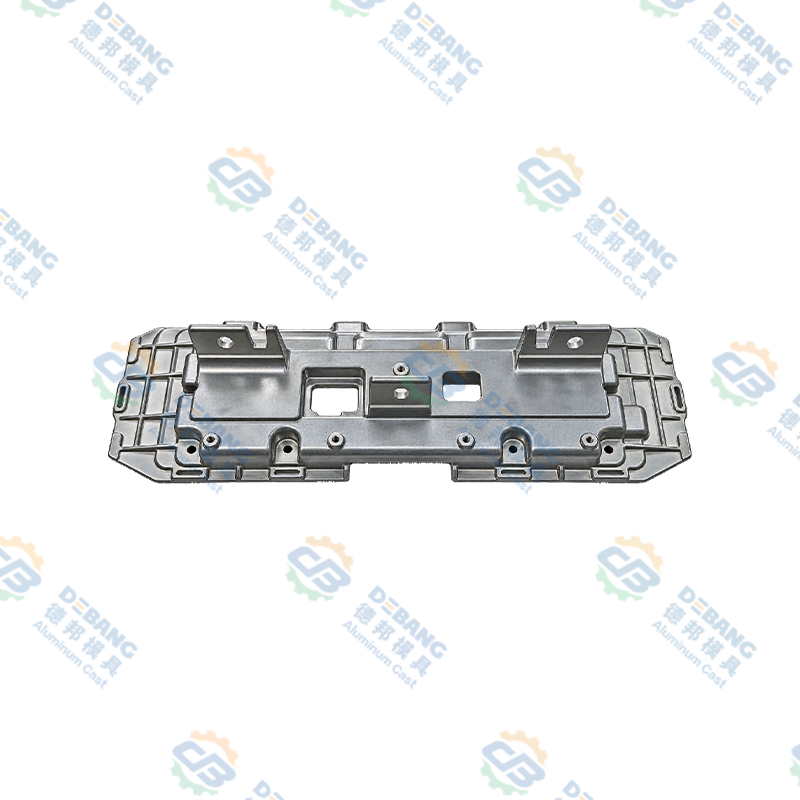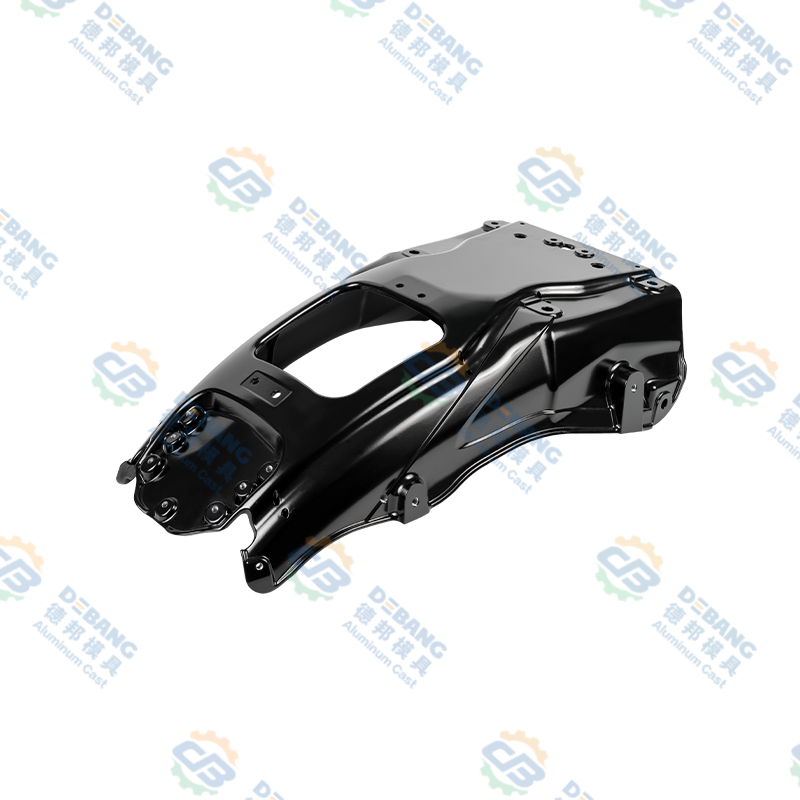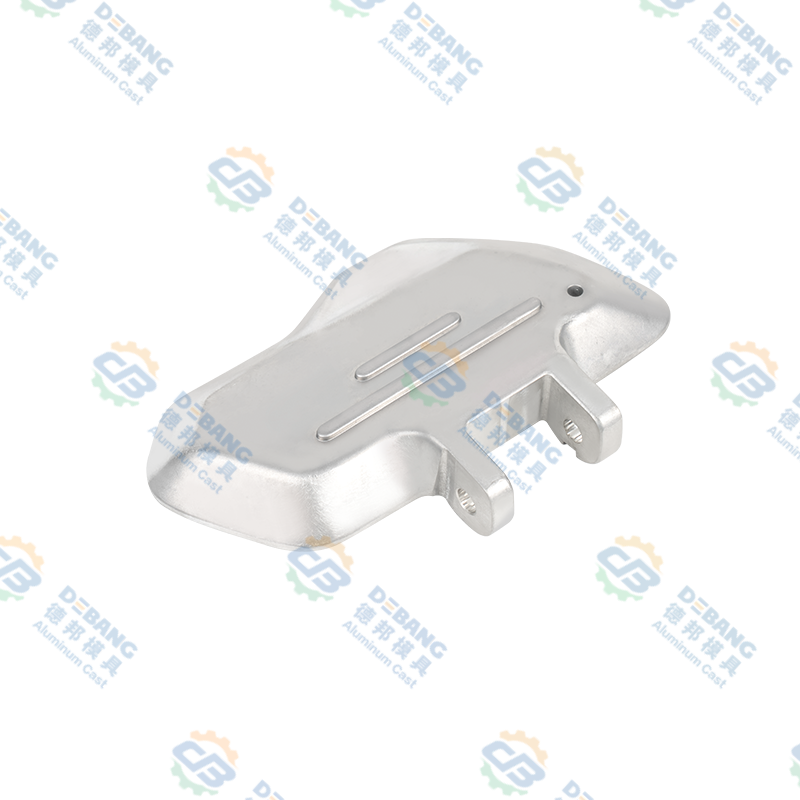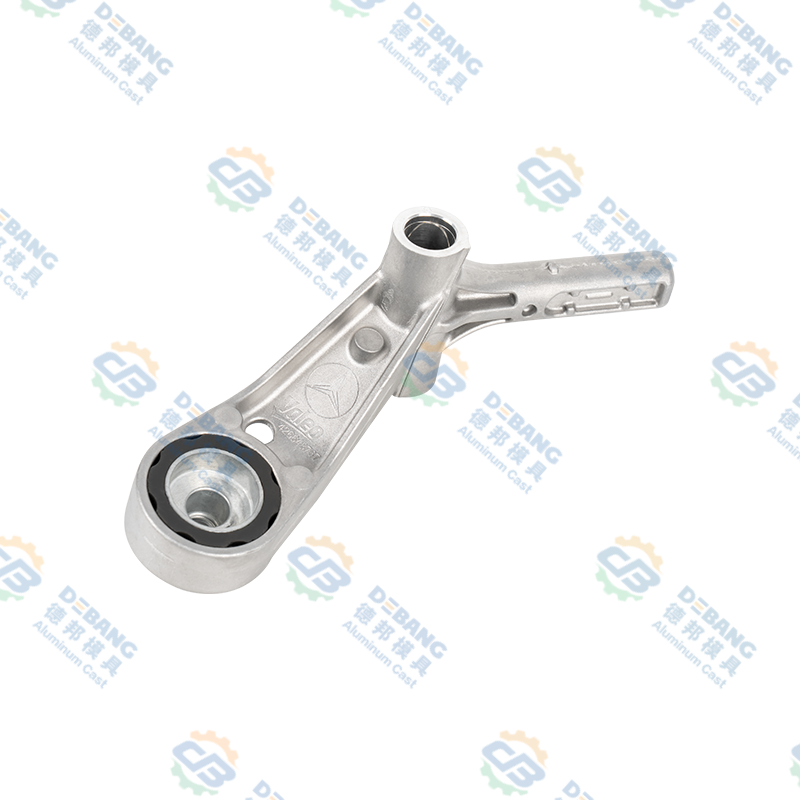


Alumiiniset painevalukomponentit Suora määritelmä ja yleiskatsaus
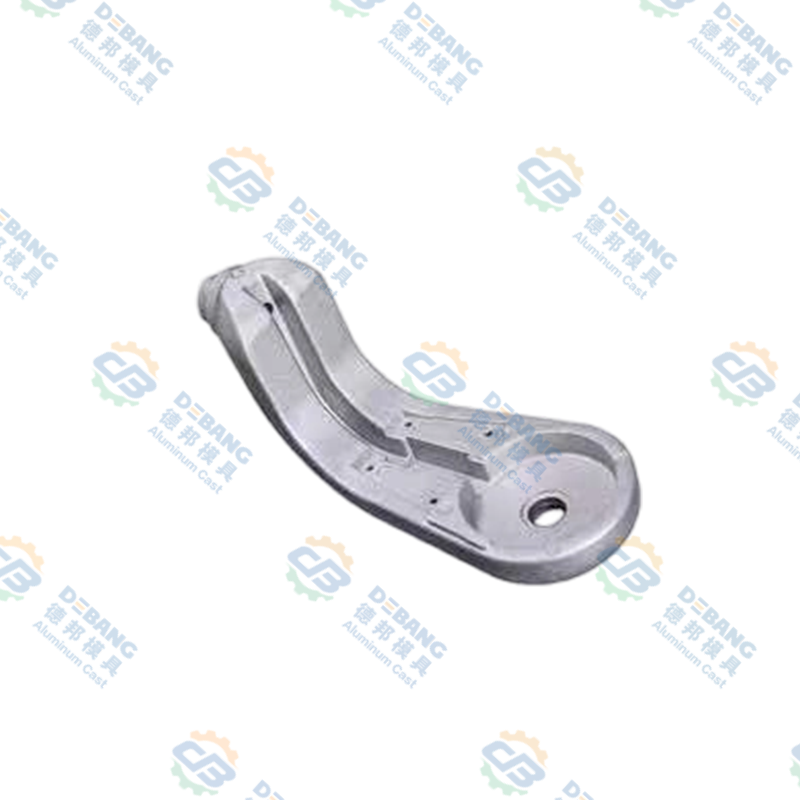
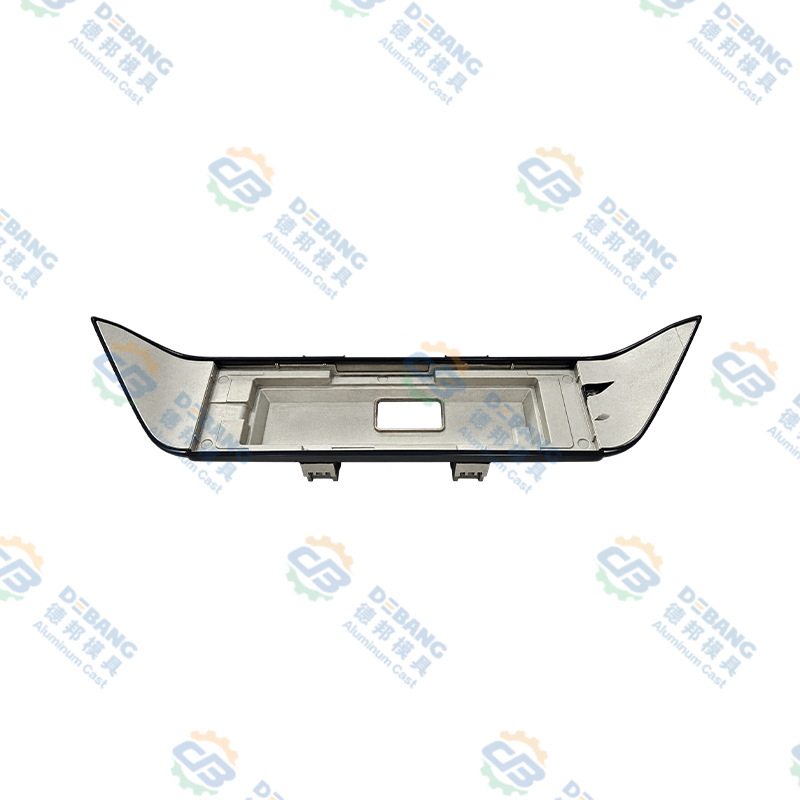
Alumiiniset painevaletut komponentit edustavat tarkasti suunniteltuja metalliosia, jotka on valmistettu korkeapaineruiskuttamalla sulaa alumiinia karkaistuihin teräsmuotteihin, luoden monimutkaisia geometrioita tiukoilla mittatoleransseilla ja erinomaisella pintakäsittelyllä yksittäisissä tuotantojaksoissa .
Painevaluprosessi pakottaa sulan alumiinin paineilla, jotka ylittävät 1500-3500 paunaa neliötuumaa kohti tarkkuustyökaluilla varustettuihin onteloihin, mikä mahdollistaa komponenttien valmistuksen, joiden mittatarkkuus on plus tai miinus 0,003 tuumaa ja pintakäsittely, joka on verrattavissa koneistettuihin osiin ilman toissijaista viimeistelyä .
Alumiiniseosvalikoima, mukaan lukien 380, 390, A356 ja erikoisvalmisteiset koostumukset, mahdollistaa räätälöidyt materiaaliominaisuudet, jotka vastaavat erityisiä käyttövaatimuksia, mukaan lukien suorituskyky korkeassa lämpötilassa, korroosionkestävyys ja mekaanisen lujuuden optimointi. .
Alumiinin painevaluprosessin perusteet ja valmistusmenetelmät
Painevalujen valmistusmenetelmien ymmärtäminen selventää kyky- ja laatuominaisuudet.
Painevalukoneet ja painejärjestelmän komponentit
Kuumakammio- ja kylmäkammio-kategorioihin luokitellut painevalukoneet tarjoavat selkeitä toiminnallisia etuja, sillä kuumakammiojärjestelmät pitävät sulan metallin vakiolämpötilassa mahdollistaen nopeat peräkkäiset valujaksot, jotka tuottavat 400–600 komponenttia tunnissa, kun taas kylmäkammiokoneet sopivat metallien korkeammille sulamislämpötiloille, mikä mahdollistaa alumiiniseoksen monipuolisuuden ja erinomaisen tuotteen laadun. . Ruiskutuspaineet, jotka vaihtelevat 1500 paunasta neliötuumaa kohti suurille komponenteille 3500 paunaan neliötuumaa kohti ohutseinäisille tarkkuusosille, pakottavat sulan metallin jokaiseen muotin ontelon yksityiskohtaan.
Muotin suunnittelu ja työkaluteräksen tekniset tiedot
Tarkkuuskarkaistu työkaluteräsmuotit, jotka on valmistettu plus- tai miinus 0,0005 tuuman toleransseilla, tarjoavat ontelogeometrian, joka määrittää lopullisen komponentin muodon ja mittaominaisuudet. Muotin käyttöiän odotetaan olevan 100 000 - 500 000 valua materiaalivalinnasta ja jäähdytysjärjestelmän suunnittelusta riippuen. . Useat ontelomuotit, jotka tuottavat 4–8 komponenttia sykliä kohden, vähentävät dramaattisesti yksikkökohtaisia valmistuskustannuksia.
Portti- ja ruokintajärjestelmän suunnittelu
Kehittyneet porttijärjestelmät, jotka ohjaavat sulan alumiinin virtauksen muotin onteloihin tarkasti säädetyin nopeuksin, estävät turbulenssia vähentäen ilman juuttumaa ja mahdollistavat tasaisen metallin täytön, joka eliminoi ontelot ja huokoisuusvirheet . Syöttöjärjestelmät syöttävät jatkuvaa metallivirtausta, joka kompensoi jähmettymisen kutistumista.
Kiinteytys- ja jäähdytysmenettelyt
Hallitut jäähdytysnopeudet, jotka vaihtelevat tyypillisesti välillä 50 - 200 celsiusastetta sekunnissa, mahdollistavat haluttujen mikrorakenteen ominaisuuksien saavuttamisen, mukaan lukien raekoon ja faasijakauman optimoivat mekaaniset ominaisuudet . Vesijäähdytteiset onteloseinämät mahdollistavat nopean lämpöpoiston.
Mitä ovat alumiinivalukomponentit ja määritelmä sovelluksen mukaan
Ymmärtäminen alumiininen painevalettu komponentti sovellukset selventää valmistuksen tärkeyttä ja valmiuksien laajuutta.
Moottorilohkot, sylinterikannet, vaihteistokotelot ja imusarjat muodostavat 20–30 prosenttia nykyaikaisen ajoneuvon painosta.
- Polttoaineenkulutus pienenee 5-10 %
- Korkean lämpötilan seoskyky
- Integroidut jäähdytyskanavat
Laskutelineiden komponentit, rakenneosat ja polttoainejärjestelmän laitteistot vaativat nollavikoja.
- Ilmailun laatuvaatimukset
- Täydellinen jäljitettävyys
- Erikoismetalliseoksen suorituskyky
Tietokonepalvelimet, tietoliikennelaitteet ja teollisuuden ohjauskaapit hyötyvät lämmönhallinnasta.
- Monimutkainen geometrian luominen
- Lämmönpoiston integrointi
- EMI-suojausominaisuus
Pumppukotelot, venttiilirungot ja kompressorikomponentit tarjoavat luotettavaa suorituskykyä.
- Ankaran ympäristön kyky
- Kustannustehokkuus
- Integroidut käytävät
Sähkötyökalut, puutarhakoneet ja kannettavat laitteet osoittavat monipuolisuutta.
- Esteettinen pintakäsittely
- Kevyt rakenne
- Suunnittelun joustavuus
Laitekotelot ja verkkolaitteistot esittelevät tarkkuusominaisuuksia.
- Tarkka mitoitus
- Komponenttien integrointi
- Luotettava suorituskyky
Alumiinilejeeringit painevalujen valintaan ja määrittelyyn
Seoksen valinta vaikuttaa olennaisesti komponenttien ominaisuuksiin ja käyttösoveltuvuuteen.
| Seoksen nimitys | Ensisijainen pii % | Vetolujuus ksi | Venymä % | Ensisijaiset sovellukset |
|---|---|---|---|---|
| 380 metalliseos | 8.5-11.5 | 47-49 | 3-5 | Auton voimansiirto |
| 390 metalliseos | 17-19 | 53-56 | 1-2 | Moottori estää pumput |
| A356 metalliseos | 7,0 nimellinen | 33-55 | 3-6 | Ilmailu-autoteollisuus |
Vakioteollisuusvalinta
8,5–11,5 % piitä tarjoaa erinomaisen valuvuuden mahdollistaen monimutkaiset ohutseinämäiset rakenteet ja erinomaisen korroosionkestävyyden, mikä tekee siitä optimaalisen valinnan autojen voimansiirtokomponenteille.
Korkean suorituskyvyn vaihtoehto
17–19 % piitä tarjoaa erinomaisen kovuuden ja kulutuskestävyyden verrattuna 380:een, ja korkeammat lujuusominaisuudet sopivat suuriin rasitussovelluksiin.
Premium-luokka
7 % piitä mahdollistaa lämpökäsittelyn saostuskovettumalla, mikä lisää lujuutta 30–50 prosenttia, mikä tarjoaa poikkeuksellisia ominaisuuksia ilmailusovelluksiin.
Painevaluprosessin edut ja kilpailuedut
Haasteet and Limitations in Aluminum Die Casting Processes
Kaasun vangitseminen ja kutistumishuokoisuuden muodostuminen jähmettymisen aikana luo tyhjiä tiloja valukappaleisiin. Korkeapainevalu vähentää, mutta ei poista huokoisuusongelmia.
Tarkkuus hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Seinän paksuusrajoitukset, vetokulmavaatimukset ja jakoviivarajoitukset rajoittavat suunnittelun vapautta koneistukseen verrattuna.
Monet sovellukset vaativat reunojen leikkaamista, lämpökäsittelyä ja tarkkaa viimeistelyä, mikä lisää 10–30 % kokonaiskustannuksista.
Laadunvalvonta and Testing Procedures for Die Cast Components
Mittatarkastus
Koordinaattimittauskoneet ja automatisoidut optiset tarkastusjärjestelmät varmistavat mittojen mukaisuuden, ja näytteenottosuunnitelmat tarkastavat 0,5–5 % tuotantomääristä.
Huokoisuuden tunnistus
Röntgenradiografiatutkimus havaitsee sisäisen huokoisuuden ja aukkojen muodostumisen automaattisella analyysillä, joka määrittää vian koon ja sijainnin.
Mekaaninen testaus
Vetotestinäytteet varmistavat, että vetolujuus, myötöraja ja venymä ovat eritelmien vaatimusten mukaisia.
Pintalaatu
Silmämääräinen tarkastus ja optinen profilometria varmistavat pinnan sileyden ja tunnistavat viat, mukaan lukien kutistumisjäljet ja kylmäkierrokset.
Dokumentaatio
Kattava dokumentaatio, joka tallentaa muotin tunnisteen, tuotantoparametrit ja tarkastustulokset, luo täydellisen tuotteen jäljitettävyyden.
Vaatimustenmukaisuus
Sähköiset tiedonhallintajärjestelmät mahdollistavat tehokkaan tietueiden käytön, joka täyttää säädösten ja asiakkaiden vaatimukset.
Alumiinin painevalu taloustiede ja kustannusanalyysi
Painevalusta tulee taloudellisesti kannattavaa 50 000 - 100 000 yksikkötilavuuksilla komponenttien monimutkaisuudesta riippuen. Tämän kynnyksen alapuolella koneistus tai muut prosessit voivat osoittautua taloudellisemmiksi.
Suunnitteluohjeet and Best Practices for Die Casting
Seinän paksuuden tasaisuus
Säilytä tasainen seinämän paksuus 0,100 - 0,150 tuumaa liiallisen kutistumisen ja kuumien kohtien estämiseksi. Käytä suuria, vähintään 0,050 tuuman säteitä siirtymissä.
Syvyyskulmavaatimukset
Käytä vähintään 1–2 asteen vetokulmia, jotta komponentit voidaan helposti irrottaa muotista ilman merkintöjä tai vaurioita.
Kylkiluut ja pomot
Käytä strategista uurretusta ja poimujen sijoittelua lisätäksesi jäykkyyttä ja lujuutta ilman suhteellista painon nousua. Rivan paksuuden tulee olla 50-70 % nimellisseinämän paksuudesta.
Aliarvon minimointi
Minimoi alaleikkaukset ja monimutkainen geometria, jotka vaativat liikkuvia ytimiä, mikä lisää merkittävästi muotin monimutkaisuutta ja kustannuksia.
Suvaitseva strategia
Määritä realistiset toleranssit, jotka vastaavat painevalukykyä, tyypillisesti ±0,003 tuumaa ominaisuuksille ja ±0,001 tuumaa kohti.
Jakoviivan sijoitus
Sijoita jakoviivat ei-kriittisille pinnoille esteettisten vaikutusten minimoimiseksi ja muotin suunnittelun yksinkertaistamiseksi.
Edistynyt painevalutekniikka ja prosessiinnovaatiot
Squeeze Casting & Semi Solid Metal
Käytettäessä kohotettuja paineita jähmettymisen aikana syntyy erittäin tiheitä, virheettömiä valukappaleita, joiden mekaaniset ominaisuudet lähestyvät taottuja komponentteja.
Tyhjiöavusteinen painevalu
Tyhjiöuutto muotin täytön aikana estää kaasun juuttumisen ja vähentää huokoisuutta 75–90 prosenttia mahdollistaen paineenpitävien valukappaleiden.
Lämpövalun ohjaus
Kehittyneet jäähdytysjärjestelmät mahdollistavat tarkan lämpökierron ohjauksen, joka optimoi mikrorakenteen ja ominaisuudet hienojakoisempia raerakenteita varten.
Prosessimulaatio ja tekoäly
Edistyksellinen simulointiohjelmisto ja tekoäly optimoivat parametrit saavuttaen ylivoimaisen laadun parantaen jatkuvasti suorituskykyä.
Teollisuus 4.0 -integraatio
Yhdistetyt järjestelmät, jotka keräävät reaaliaikaista tuotantodataa, mahdollistavat ennakoivan huollon ja etävalvonnan.
Usein kysyttyjä kysymyksiä alumiinisista painevalukomponenteista
Alumiinin painevalusta tulee taloudellisesti kilpailukykyistä koneistuksessa yli 50 000 - 100 000 yksikön tuotantomäärillä komponenttien monimutkaisuudesta riippuen , kannattavuuslaskelmassa, jossa muotin kustannuksia verrataan yksikkökohtaisiin säästöihin, jotka määrittävät pienimmän elinkelpoisen tilavuuden.
Erikoisalumiiniseokset, mukaan lukien 390 ja modifioidut A356-variantit, säilyttävät hyväksyttävät ominaisuudet jopa 300-350 celsiusasteen lämpötiloissa , vaikka pidennetty korkean lämpötilan käyttö vaatii huolellista materiaalin valintaa ja mahdollista toissijaista lämpökäsittelyä.
Yleisiä toissijaisia operaatioita ovat katkaisuviivan reunan trimmaus naarasjälkien poistamiseksi, tarkkuusporaus ja kierteitys kierrereikien luomiseksi sekä satunnainen poraus ja viimeistelytyöstö kriittisille mitoille, joissa painevalutoleranssi osoittautuu riittämättömäksi.
Röntgenradiografia tarjoaa lopullisen sisäisten vikojen havaitsemisen, mukaan lukien huokoisuuden tunnistamisen, kun taas ultraäänitestaus tarjoaa nopean vikojen seulonnan suuren volyymin tuotantoon, joka vaatii nopeampia tarkastusjaksoja.
Painevaletut pinnat voidaan anodisoida korroosiosuojaa ja värin vaihtelua varten, jauhemaalausta kestävien värjäysten saamiseksi, pinnoitusta, mukaan lukien nikkeli ja kromi , tai kiillotus kirkkaan metallisen ulkonäön saavuttamiseksi.
Erikoistuneet elintarvikelaatuiset alumiiniseokset ja valumenetelmät sekä tarkat puhdistus- ja jäljitettävyysasiakirjat mahdollistavat elintarvikekosketukseen hyväksyttyjen komponenttien tuotannon säädöstenmukaisuus, mukaan lukien FDA:n noudattaminen.
Tasainen seinämän paksuus, suuret säteet siirtymiä varten, strateginen rivan sijoittelu jäykkyyttä varten ja huolellinen jakoviivan sijoittelu minimoivat viat ja parantaa merkittävästi tuotannon tuottoa.
Suojaamattomat alumiinivaluvalut syöpyvät helposti suolavesiympäristöissä, ja ne vaativat suojapinnoitteita, kuten anodisointia, polyuretaanimaalia tai erityisiä epoksijärjestelmiä. tarjoaa luotettavan pitkäaikaisen suojan.
Tarkkuus die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , huolellisella suunnittelulla ja toleranssipinoanalyysillä varmistaa kokoonpanon luotettavan toistettavuuden.
Täydellinen toimitusaika kestää tyypillisesti 8–12 viikkoa, mukaan lukien muotin suunnittelu ja rakentaminen, työkalujen testaus ja validointi sekä alkuperäisten tuotantonäytteiden toimitus , jossa nopeutettu työkalu lisää 20–40 prosentin kustannuspalkkion alentamisaikataulua.