

Alumiinimoottorilohkot Hiekkavalu: prosessi, edut ja tärkeimmät näkökohdat
 2026.09.14
 Teollisuuden uutisia
Alumiinimoottorilohkot ovat hiekkavalettu, koska prosessi voi tuottaa sisäisiä jäähdytysnesteen kanavia ja ohuesta paksuun seinämään siirtymiä, joita painevalulla on vaikeuksia replikoida ilman kalliita työkalumuutoksia. Tämä lyhyt vastaus ohjaa jokaisen päätöksen prototyypistä tuotantoon, ja se selittää, miksi useimmat OEM-ohjelmat alkavat edelleen hiekkavaletulla lohkolla. Tässä artikkelissa selitetään prosessi, seos- ja suunnitteluvalinnat, hiekkavalun ja painevalun väliset kompromissit ja mitä tulee ottaa huomioon, ennen kuin hankit alumiinimoottorilohkon tai sitä ympäröiviä komponentteja.
Miksi hiekkavalu on edelleen vakiona alumiinisissa moottorilohkoissa
Vallitseva syy on jäähdytysnestevaippa. Moottorilohkon on siirrettävä jäähdytysnestettä sylintereiden, venttiilien ja öljykanavien ympärillä olevien käytävien sokkelossa. Hiekkavalussa nämä kanavat muodostuvat hiekkaytimistä, jotka asetetaan muottiin ja sitten irrotetaan metallin jähmettymisen jälkeen. Tämä antaa suunnittelijoille täydellisen vapauden ohjata jäähdytystä sinne, missä sitä tarvitaan. Painevalutyökalu sen sijaan käyttää pysyviä terässydämiä, jotka on vedettävä ontelosta suoraan. Monimutkaiset kaarevat kanavat ovat epäkäytännöllisiä, ja jokainen yritys työstää niitä jälkikäteen lisää kustannuksia ja voi heikentää osaa.
Toinen syy on lämpöväsymys. Alumiinimoottorilohkot toimivat korkeissa lämpötiloissa ja kokevat nopeat lämmitys- ja jäähdytysjaksot. Hiekkavalu tuottaa suhteellisen hitaan jäähtymisnopeuden muotissa, mikä auttaa välttämään kaasun juuttumisen ja mahdollistaa sitkeämmän mikrorakenteen. Tuloksena on lohko, joka voi absorboida lämpökiertoa halkeilematta yhtä helposti kuin jotkin korkeapaineiset painevalut.
Myös hinnalla on väliä. Hiekkatyökalut ovat huomattavasti halvempia kuin painevalutyökalut. Uudessa moottoriohjelmassa, erityisesti prototyyppi- ja validointivaiheessa, hiekkavalu mahdollistaa useiden ontelorakenteiden testaamisen ilman koko tuotantosuulakkeen käyttöönottoa. Jopa kohtuullisilla määrillä hiekkatyökalujen kokonaiskustannukset plus ydinkustannukset ylittävät usein satoja tuhansia dollareita maksavan muotin jaksotetut kustannukset. Kun malli on jäätynyt ja tilavuus on suuri, jotkin ohjelmat siirtyvät puolipysyviin muottiin tai matalapainevaluon, mutta lähtökohtana on hiekka.
Kuinka hiekkavalu toimii alumiinimoottorilohkoissa
Prosessi alkaa ydinten valmistuksesta. Moottorilohkoon tarvitaan yleensä useita sydämiä: yksi jäähdytysnestevaippaa varten, yksi vesipumpun onteloa varten ja yksi sylinterin reikiä varten. Nämä ytimet on valmistettu silikahiekasta, johon on sekoitettu sideainetta. Kylmälaatikko- ja kuumalaatikkoprosessit ovat yleisiä. Monissa nykyaikaisissa työkalupajoissa ytimet valmistetaan myös 3D-tulostuksella, mikä mahdollistaa nopean sisäisen geometrian iteroinnin ilman fyysistä kuviota.
- Tee ytimet jäähdytysnestevaippaa, vesipumpun onteloa ja sylinterin reikiä varten.
- Rakenna muotti ulkoisen kuvion ympärille.
- Aseta ytimet muottiin ja sulje se.
- Kaada sulaa alumiinia valvotun porttijärjestelmän läpi.
- Ravista lohkoa jähmettymisen jälkeen ja poista ytimet.
- Leikkaa portti ja nousuputket, lämpökäsittele ja koneista kriittiset pinnat.
Koska hiekkavalulla on karkea pinta ja leveämpi mittatoleranssialue kuin painevalulla, sinun tulee odottaa noin 3–5 mm:n ylimitoitusvaraa suurille koneistettaville pinnoille.
Seoksen valintaa ja suunnittelua koskevia huomioita
Useimmat hiekkavaletut alumiinimoottorilohkot käyttävät pii-alumiiniseoksia. A356 (Al-7Si-0,3Mg) on yleinen, koska se tarjoaa hyvän yhdistelmän valutettavuutta, työstettävyyttä ja mekaanista lujuutta T6-lämpökäsittelyn jälkeen. A319:ää käytetään myös silloin, kun osa vaatii parempaa lämmönjohtavuutta ja hieman parempaa painetiiviyttä. Seoksen valinta vaikuttaa jäähdytystehoon, vääntymiseen ja siihen, kuinka helposti lohko voidaan työstää.
Suunnitteleessasi kiinnitä huomiota seinämän paksuuteen. Hiekkavalulla voidaan käsitellä noin 3–20 mm:n osia, mutta äkilliset paksuuden muutokset luovat kuumia kohtia, jotka johtavat kutistumishuokoisuuteen. Käytä fileitä ja runsaita säteitä jokaisessa sisäkulmassa. Varmista, että ydintulosteet – ominaisuudet, jotka paikantavat ja vakauttavat jokaisen ytimen – ovat riittävän kestäviä kestämään virtaavan metallin voiman. Myös portijärjestelmällä on väliä: huonosti suunniteltu portti voi aiheuttaa oksidisulkeumia, jotka näkyvät väsymishalkeiluina moottorin testauksen aikana.
Kun arvioit hiekkavalettua lohkoa, pyydä simulaatioraportti. Hyvän toimittajan tulisi suorittaa täyttö- ja jähmettymisanalyysi osoittaakseen, missä huokoisuus on todennäköistä ja kuinka ytimet käyttäytyvät. Tässä erotetaan toimittaja, joka yksinkertaisesti kaataa metallia, toimittajasta, joka on vastuussa valulaadusta.
Hiekkavalu vs. painevalu: Kukin prosessi voittaa
| Attribuutti | Hiekkavalu | Die Casting |
|---|---|---|
| Tyypilliset osat | Moottorilohkot, isot kotelot | Vaihteistot, moottorikotelot, kannattimet |
| Sisäinen geometria | Erinomainen, käyttää kuluvia ytimiä | Rajoitettu terässydän on poistettava |
| Työkalujen hinta | Alempi | Korkeampi |
| Pienin taloudellinen tilavuus | Prototyyppi puoliväliin | Suuri äänenvoimakkuus |
| Mitattoleranssi | CT8 - CT10 | CT5 - CT7 |
| Tyypillinen seinämän paksuus | 3 mm ja enemmän | 1,5 mm ja enemmän |
Kuten taulukko osoittaa, hiekkavalulla on selkeä etu, kun tarvitaan monimutkaista sisägeometriaa, alhaisia työkalukustannuksia ja prototyyppiystävällistä reittiä. Painevalusta tulee suosikki, kun osan tilavuus on suuri, seinämän paksuus on pieni ja mittojen on oltava toistettavia. Moottorilohkoissa jäähdytysnestevaippa pitää hiekkavalua lyijyssä lähes kaikissa sovelluksissa.
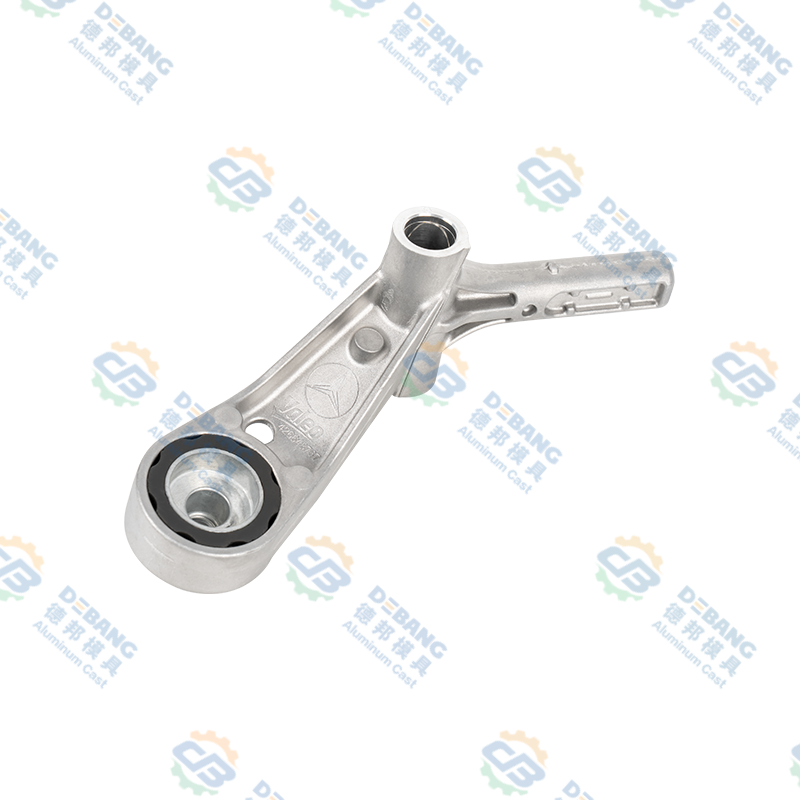
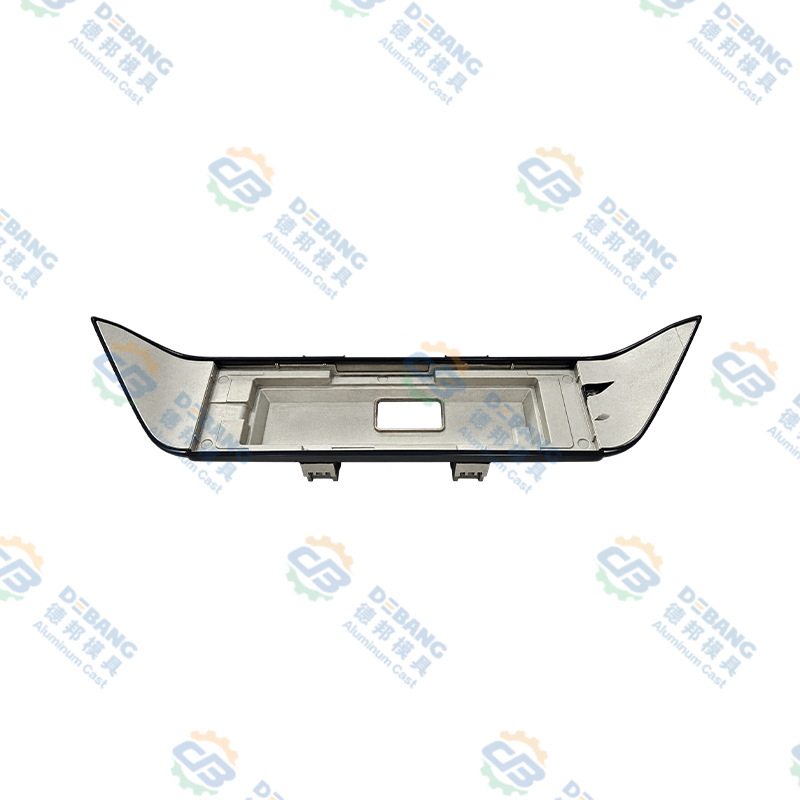
Painevalu nostaa kuitenkin edelleen raskaita voimansiirtoa. Komponentit, kuten alumiiniset moottorikotelot ja vaihteistolevyt, ovat täydellisiä ehdokkaita korkeapaineiseen painevaluon. Niissä on usein ohuemmat seinät, yksinkertaisemmat sisäkanavat ja ne vaativat tiukat toleranssit, jotka painevalu tarjoaa mittakaavassa. Debang Moldilla keskitymme tähän alumiinipainevalutyömme. Tuotevalikoimaamme kuuluvat moottorin kotelot ja vaihteistolevyt, jotka on valmistettu samalla tarkkuudella, jota moottoriohjelmat odottavat.
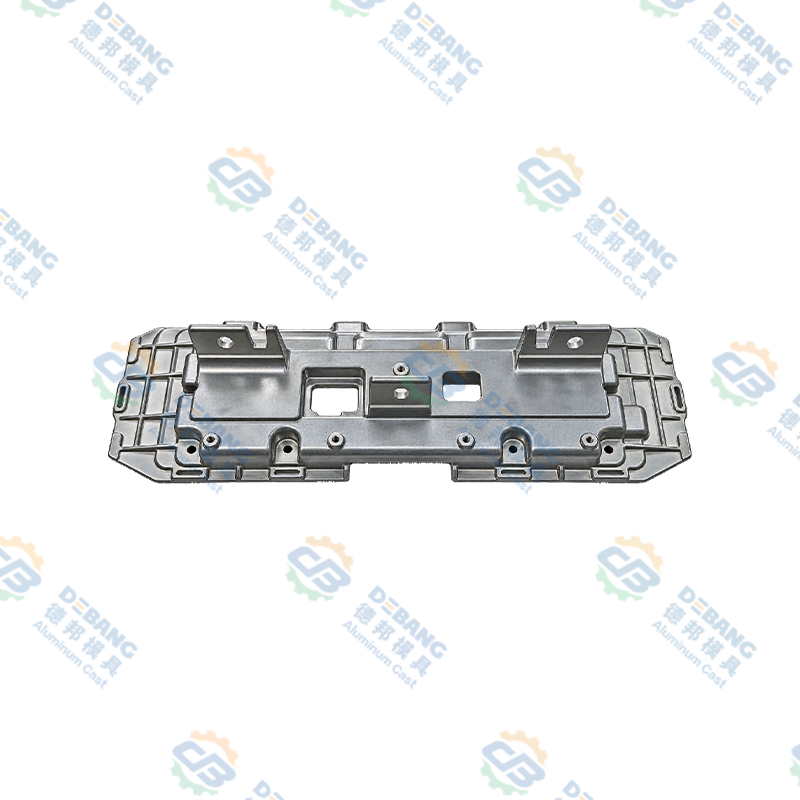
 Korkeapaineinen painevalettu alumiinimoottorin kotelo voimansiirtosovelluksiin Tämä alumiininen moottorin kotelo hyödyntää korkeapaineista painevalua ohuiden seinien ja tiukkojen toleranssien saavuttamiseksi, mikä täydentää hiekkavalettuja moottorilohkoja. Sen integroitu muotoilu ja optimoidut lämmönpoistorivat tukevat luotettavaa suorituskykyä ja tehokasta lämmönhallintaa ajoneuvojen voimansiirroissa. Näytä tuote →
Kun hankit nämä voimansiirtokomponentit, hiekkavalu ja painevalu eivät ole kilpailijoita – ne täydentävät toisiaan. Moottorilohkot säilyttävät hiekkamenetelmän, kun taas ympäröivät valukappaleet hyödyntävät painevalun nopeutta ja pintakäsittelyä. Kun ymmärrät tämän eron, voit neuvotella älykkäämmistä läpimenoajoista ja kustannuksista koko moottorikokoonpanon osalta.
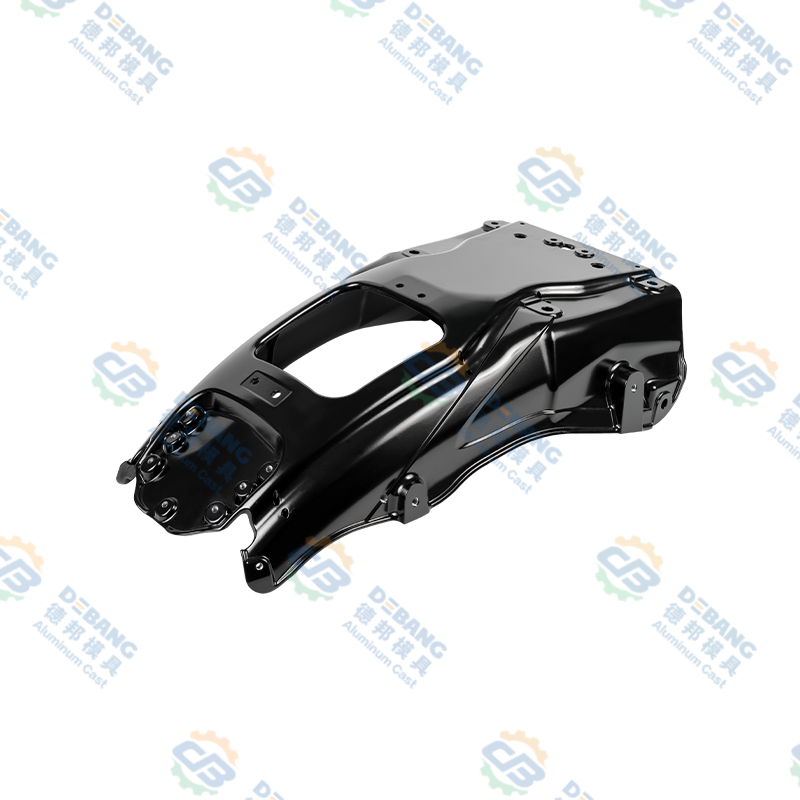
 Tarkkuusalumiininen painevalettu voimansiirtopannu autojen voimansiirtoihin Tämä voimansiirtolevy on valmistettu korkeapaineisella painevalulla, mikä takaa nopeamman tuotannon ja erinomaisen pinnanlaadun. Se täydentää raskaampia moottorikomponentteja mahdollistaen tehokkaan kokoonpanon ja kustannustehokkaan hankinnan kokonaisille voimansiirtojärjestelmille. Näytä tuote →
Mitä etsiä, kun hankit alumiinisia moottorin osia
Aloita prosessin ohjauksesta. Hiekkavalu voi aiheuttaa huokoisuutta, kutistumista ja oksidisulkeumia, joten toimittajan on esitettävä sinulle dokumentoitu laatujärjestelmä. Debang Moldin laatusivullamme kerrotaan, kuinka seuraamme tarkastuksia saapuvasta materiaalista lopulliseen koneistukseen. Samaa tarkkuutta sovelletaan riippumatta siitä, onko osa hiekkavalettua tai painevalettua. Lue laadunvalvonnastamme täältä .
Harkitse sitten koneistuskykyä. Moottorilohko ei ole valmis, kun se lähtee valimosta. Poraukset, pinnat ja galleriat on työstettävä mikronin tarkkuudella. Toimittaja, joka tarjoaa koneistusta talon sisällä, vähentää toimittajakuntaasi ja lyhentää viestintäketjua. Debang Mould tarjoaa integroituja palveluita muotin suunnittelusta, valusta, toissijaisista toimenpiteistä ja tarkkuustyöstyksestä pintakäsittelyyn ja kokoonpanoon. Tämä yhden luukun lähestymistapa on erityisen arvokas, kun olet käynnistämässä uutta mallia ja sinun on tiivistettävä kehitysaikaa.
Lopuksi teknisellä tuella on merkitystä. Jos valutoimittaja voi auttaa sinua optimoimaan suunnittelun valmistettavuuden kannalta, vältyt kalliilta toisilta iteraatioilta. Suosittelemme keskustelemaan tarpeistasi tiimimme kanssa ennen työkalun tilaamista. Ota yhteyttä puhua casting-haastettasi.
Hiekkavalu on edelleen käytännöllisin tapa rakentaa alumiinisia moottorilohkoja. Se antaa sinulle sisäisen vapauden luoda tehokkaita jäähdytyskanavia, työkalujen joustavuutta iteroitavaksi ja materiaalin mikrorakenteen, joka kestää lämpöä. Samanaikaisesti painevalu kattaa erilaiset voimansiirron osat. Työskenteletpä itse lohkon tai sen ympärillä olevien valukappaleiden parissa, tärkeintä on sovittaa prosessi geometriaan ja tilavuuteen.
Viimeisimmät uutiset
Lisätietoja teollisuusuutisista
-
14
Jul
 Kattava opas painevalettuihin osiin: prosessit, materiaalit ja sovelluksetPainevaluosat ovat metalliosia, jotka valmistetaan pakottamalla sulaa metallia, tyypillisesti alumiinia, sinkkiä tai magnesiumia uudelleen käytettävään teräsmuottiin korkeassa paineessa. Tät...
-
16
Jul
Täydellinen tekninen opas: Mitä ovat alumiinipainevalukomponentit ja kattava katsaus alumiiniseoksen painevaluprosesseihinSisällysluettelo Suora määritelmä Valmistusprosessi Mitä ovat komponentit ... -
02
Sep
Magnesium vs alumiini painevalu: tiheys, lujuus, hinta ja käyttövertailuOEM-insinööri, joka arvioi uutta sähköautokomponenttia, saapuu tuttuun risteykseen: pitäisikö tämän kotelon olla magnesiumia vai alumiinia? Vastaus ei koskaan ole yksinkertainen materiaalinen mi... -
07
Sep
Painevalu autoteollisuudessa: metalliseoksen valinta, toleranssit ja OEM-valintaAutoteollisuuden ohjelman johtaja lähetti meille kerran vaihteistoastiat, jotka epäonnistuivat jatkuvasti vuototesteissä. Seinämän paksuus ajautui, huokoisuutta ilmaantui ja tuotantolinja pysäht...
Olitpa ostaja tai kehityskumppani, olemme sitoutuneet tarjoamaan sinulle luotettavan ratkaisun.
TUOTELINKIT
mobiili
Asiakaspalvelu
PIKALINKIT
PYYDÄ LAINAUS
OTA YHTEYTTÄ
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Debang Intelligent Technology Co., Ltd. Kaikki oikeudet pidätetään.
 OEM/ODM painevaluvalmistajat